Holen Sie sich ein Angebot

+86-18862679789


admin@evertopest.com

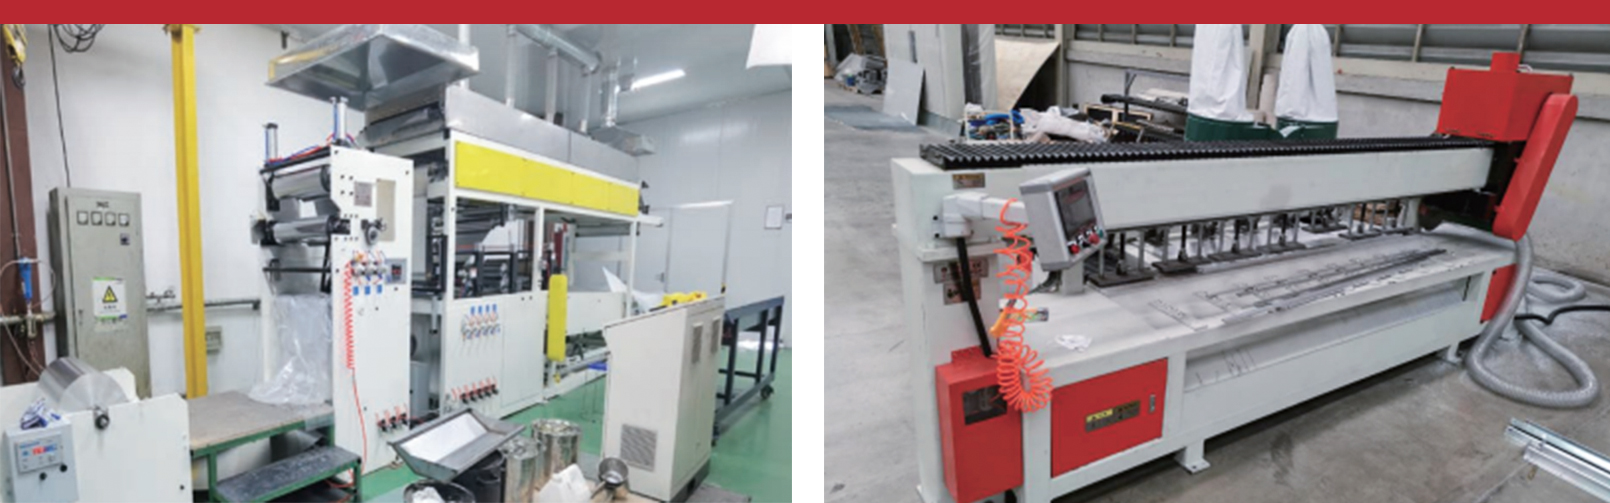
Beschichtungsanlagen sind das Rückgrat jeder Produktionslinie für Metallverbundplatten, jedes Aluminium-Coil-Endbearbeitungsbetriebs und jeder industriellen Oberflächenbehandlungsanlage. Ohne präzisen Beschichtungsauftrag, kontrollierte Aushärtung und gleichmäßige Schichtdicke wird selbst das hochwertigste Aluminium- oder Stahlsubstrat nicht den Architektur-, Transport- oder Verpackungsspezifikationen gerecht. Bei der Wahl der richtigen Beschichtungsanlage geht es nicht nur um den Kauf einer Maschine; Es handelt sich um eine strategische Entscheidung, die sich auf die Liniengeschwindigkeit, die Materialausbeute, den Energieverbrauch und die Endproduktzertifizierung auswirkt. In diesem Leitfaden untersuchen wir die Hauptkategorien von Beschichtungsgeräten, wie sie in komplette Produktionslinien integriert werden und worauf Käufer achten sollten, wenn sie mit einem Hersteller oder Lieferanten von Beschichtungsgeräten zusammenarbeiten.
Unter Beschichtungsgeräten versteht man Maschinen und integrierte Systeme, die eine Flüssigkeits-, Pulver- oder Filmschicht zum Schutz, zur Dekoration oder zur funktionellen Leistung auf ein Substrat auftragen. In der metallverarbeitenden Industrie umfassen Beschichtungsanlagen typischerweise Abwickel- und Spannungskontrollgeräte, Oberflächenvorbehandlungsstationen, Beschichter, Härtungsöfen, Kühlabschnitte sowie Aufwickel- oder Stapeleinheiten. Die Anlage kann als Einzelmaschine, beispielsweise als Rollcoater, oder als synchronisierte Produktionslinie betrieben werden, die Coils, Bleche oder Platten kontinuierlich verarbeitet.
Der Grund dafür, dass Beschichtungsgeräte bei der Herstellung von Metallverbundplatten so wichtig sind, liegt darin, dass die Beschichtungsschicht direkt Witterungsbeständigkeit, Haftung, Farbkonsistenz, Korrosionsbeständigkeit und Brandverhalten bestimmt. Eine schlecht aufgetragene Beschichtung kann sich nach einigen Monaten im Freien ablösen, was zu Garantieansprüchen und Reputationsschäden führen kann. Eine kontrollierte Beschichtungsdicke, ein gleichmäßiger Nassfilmauftrag und genaue Ofentemperaturprofile machen den Unterschied zwischen einer Platte, die zwanzig Jahre hält, und einer Platte, die innerhalb von zwei Jahren ausfällt.
Aus kommerzieller Sicht führt die Effizienz von Beschichtungsanlagen zu greifbaren finanziellen Ergebnissen. Höhere Liniengeschwindigkeiten reduzieren die Arbeits- und Gemeinkosten pro Quadratmeter. Eine bessere Beschichtungsübertragungseffizienz reduziert den Farbabfall, was wichtig ist, da Beschichtungsformulierungen für feuerhemmende und nicht brennbare A2-Platten teurer sind als Standardfarben. Die kürzere Umrüstzeit zwischen den Farben bietet Produktionsplanern mehr Flexibilität bei kleineren Losgrößen. All diese Faktoren erklären, warum Unternehmen viel in die Modernisierung ihrer Beschichtungsanlagen investieren, anstatt einfach mehr Arbeitskräfte hinzuzufügen.
Zum Umfang der Beschichtungsanlagen gehört auch die Inline-Qualitätsmessung. Moderne Systeme umfassen Dickenmessgeräte, Farbmonitore und Lochdetektoren, die eine sofortige Rückmeldung liefern. Diese Regelung mit geschlossenem Regelkreis ermöglicht es den Bedienern, Abweichungen zu korrigieren, bevor große Mengen an nicht spezifikationsgerechtem Material produziert werden. Für Hersteller, die nach Europa, in den Nahen Osten oder nach Nordamerika exportieren, ist die Fähigkeit, eine gleichbleibende Beschichtungsqualität zu dokumentieren, auch ein wichtiger Bestandteil der CE-Zertifizierung und projektspezifischer technischer Einreichungen.
Zusammenfassend lässt sich sagen, dass Beschichtungsgeräte keine isolierte Maschinenanschaffung sind. Es ist der Kern eines Prozesses, der Rohstoffeigenschaften, Oberflächenchemie, thermische Aushärtungsdynamik und endgültige Plattenleistung verknüpft. Im Rest dieses Artikels werden die Typen, Auswahlfaktoren und Wartungspraktiken erläutert, die Käufer von Beschichtungsgeräten verstehen sollten, bevor sie eine Kapitalinvestition tätigen.
Beschichtungsgeräte können nach Beschichtungsmethode, Substratformat und Produktionsmaßstab klassifiziert werden. Die gebräuchlichsten Methoden in der Metallverbundplatten- und Aluminiumbandindustrie sind Walzenbeschichtung, Vorhangbeschichtung, Sprühbeschichtung und Folienkaschierung. Die Walzenbeschichtung dominiert den Coil-to-Coil-Betrieb, da sie eine hohe Geschwindigkeit, eine präzise Dicke und eine hervorragende Oberflächengleichmäßigkeit bietet. Curtain Coating kommt dann zum Einsatz, wenn eine schwere, hohlraumfreie Schicht erforderlich ist, beispielsweise auf feuerfesten Trägerplatten oder Wellprofilen. Sprühsysteme kommen hauptsächlich in kundenspezifischen Beschichtungshallen, Wartungslackierungen und komplexen Formen zum Einsatz, die mit Walzen nicht erreicht werden können.
Um den Vergleich verschiedener Kategorien von Beschichtungsgeräten zu verstehen, ist es hilfreich, sich typische Betriebsfenster anzusehen. Die Produktionsgeschwindigkeit ist einer der sichtbarsten Unterschiede zwischen kontinuierlichen Coil-Coating-Anlagen und plattenförmigen Verbundlinien. Bei den nachstehenden Zahlen handelt es sich um Richtwerte, die aus branchenüblichen Konfigurationen zusammengestellt wurden. Es handelt sich hierbei nicht um Höchstwerte eines einzelnen Modells. Nutzen Sie sie als Ausgangspunkt für die Auswahl des richtigen Beschichtungsanlagenlieferanten.
| Gerätekonfiguration | Typischer Geschwindigkeitsbereich | Relativer Durchsatz |
|---|---|---|
| Aluminium-Farbbeschichtungsanlage | 60 bis 100 m/min | |
| Vorbehandlungs- und Beschichtungslinie | 40 bis 80 m/min | |
| Beschichtungsanlage für den Digitaldruck | 20 bis 40 m/min | |
| Feuerfeste A2-Kernlinie | 12 bis 20 m/min | |
| Aluminium-Verbundplattenlinie | 3 bis 8 m/min | |
Der obige Geschwindigkeitsvergleich offenbart mehrere wichtige Tatsachen bei der Auswahl der Beschichtungsausrüstung. Erstens arbeiten kontinuierliche Coil-Coating-Anlagen mit weitaus höheren Geschwindigkeiten als Panel-by-Panel-Verbundanlagen, was erklärt, warum sie die bevorzugte Lösung für die Produktion von Aluminium-Farbbeschichtungen in großen Mengen sind. Zweitens werden die Geschwindigkeiten der Vorbehandlungs- und Beschichtungslinie oft durch die chemische Reaktionszeit der Konversionsbeschichtungen oder die Trocknungskapazität der Öfen begrenzt, nicht durch den Beschichter selbst. Käufer sollten daher den gesamten Trocknungs- und Härtungsprozess bewerten und sich nicht nur auf den Beschichtungskopf konzentrieren. Drittens laufen Beschichtungslinien für den Digitaldruck mit moderaten Geschwindigkeiten, da der Druckprozess eine präzise Tintenpositionierung und Registrierungskontrolle erfordert. Viertens sind feuerfeste A2-Kernlinien langsamer, da sie mineralgefüllte Verbindungen verarbeiten, die viskoser sind und eine sorgfältige Dickenkontrolle erfordern, um die nicht brennbare Leistung des fertigen Kerns aufrechtzuerhalten.
Fünftens arbeiten Aluminium-Verbundplattenlinien im niedrigsten Geschwindigkeitsbereich, da sie mehrere Laminierungsschritte, Erhitzen des Polymerkerns und eine sorgfältige Druckkontrolle erfordern, um Ebenheit und Schälfestigkeit zu erreichen. Sechstens zeigt die große Kluft zwischen der schnellsten und der langsamsten Konfiguration, warum ein Beschichtungsanlagenplaner den genauen Produktmix definieren muss, bevor er die Linie dimensioniert. Siebtens: Geschwindigkeit ist nicht das einzige Kriterium; Bei feuerbeständigen Produkten sind die Toleranzen für die Beschichtungsdicke oft enger, was den Bediener dazu zwingt, mit niedrigeren Geschwindigkeiten zu arbeiten, selbst wenn die Maschinen schneller laufen könnten. Achtens ist der Energieverbrauch pro Quadratmeter bei langsameren Linien tendenziell höher, da die Öfen unabhängig von der Anzahl der durchlaufenden Platten die Temperatur aufrechterhalten müssen. Neuntens kostet eine Linie, die auf maximale Geschwindigkeit ausgelegt ist, mehr Öfen, Trockner und Automatisierung als eine Linie, die für einen moderaten, gleichmäßigen Durchsatz ausgelegt ist. Zehntens sind die effizientesten Beschichtungsanlagen diejenigen, bei denen Beschichter, Förderband, Ofen und Kühlsystem so aufeinander abgestimmt sind, dass keine einzelne Station zum Engpass wird.
Produktionslinien für Metallverbundplatten integrieren Beschichtungsanlagen mit Laminierstationen, um Sandwichstrukturen zu schaffen, die aus zwei Metallhäuten und einem Kernmaterial bestehen. In einer Aluminium-Verbundplattenlinie (ACP) umfasst die Beschichtungsausrüstung Walzenbeschichter, die vor dem Laminieren eine Grundierung und einen Decklack auf das Aluminiumband auftragen. Einige Hersteller verwenden vorbeschichtetes Aluminium aus Bandbeschichtungsanlagen; andere installieren eine eigene Beschichtungsstation, um Materialkosten zu senken und Durchlaufzeiten zu verkürzen. In beiden Fällen muss die Beschichtungsanlage eine Trockenfilmdicke von 15 bis 30 Mikrometern liefern und nach der chemischen Vorbehandlung eine hervorragende Haftung auf der Aluminiumoberfläche aufweisen.
Bei feuerfesten Verbundplatten erstreckt sich die Rolle der Beschichtungsausrüstung auch auf das Kernmaterial. A2-Linien für nicht brennbare Kerne mischen mineralische Füllstoffe, Bindemittel und feuerhemmende Zusätze und formen sie anschließend zu Rollen oder Platten. Dabei wird mit Beschichtungsgeräten eine dünne Klebeschicht aufgetragen, die die Aluminiumhäute mit dem nicht brennbaren Kern verbindet. Die Klebeschicht muss gleichmäßig aufgetragen werden, da eventuelle Hohlräume zu einer Schwachstelle im Plattenaufbau werden können. Das gleiche Prinzip gilt für die Herstellung von Waben- und Wellkernen aus Aluminium, wobei die Klebebeschichtung auf dem Waben- oder Wellmedium die endgültige Verbindungsfestigkeit zwischen dem Kern und den Deckschichten bestimmt.
 Produktionslinie für Aluminium-Verbundplatten mit Präzisionslaminierung Diese Produktionslinie integriert temperaturgesteuertes Mehrzonen-Heißpressen und präzise Spannungskontrolle zum Verbinden von Aluminiumfolie mit Kernmaterialien. Dies ist hier relevant, da die Auswahl der Beschichtungsausrüstung zum Kerntyp passen muss, einschließlich feuerhemmender B1- oder nicht brennbarer A2-Qualitäten. Produkt anzeigen →
Bei der Auswahl der Beschichtungsausrüstung für eine ACP-Linie sollten Käufer berücksichtigen, ob auf der Linie Standardplatten mit Polyethylenkern, feuerhemmende B1-Platten oder vollständig nicht brennbare A2-Platten verarbeitet werden. Für jede Produktklasse gelten unterschiedliche Beschichtungs- und Laminierungsparameter. B1-Platten erfordern flammhemmende Zusätze im Kern und teilweise in der Klebebeschichtung. A2-Platten erfordern einen mineralischen Kern mit sehr geringem organischen Anteil, der das thermische Profil des Laminierungsprozesses verändert. Ein renommierter Hersteller von Beschichtungsgeräten kann das Design der Beschichtungsstation anpassen, um hochviskose, hochgefüllte Klebstoffsysteme zu verarbeiten, ohne die Kontrolle des Beschichtungsgewichts zu beeinträchtigen.
Ein weiterer kritischer Faktor ist die Umstellungszeit zwischen den Produkttypen. Eine Anlage, die Standard-ACP-Platten für die Innenausstattung und A2-Platten für Vorhangfassaden herstellt, muss zwischen verschiedenen Klebstoffen, Kernmaterialien und Laminiertemperaturen wechseln. Beschichtungsgeräte mit Schnellwechselwalzenanordnungen, automatischer Dickenanpassung und programmierbarer Rezeptspeicherung können die Umrüstzeit von Stunden auf Minuten verkürzen. Diese Funktion wird von entscheidender Bedeutung, wenn die Produktionsaufträge kleiner und vielfältiger werden, wie es häufig bei Architekturprojekten der Fall ist, bei denen jedes Gebäude eine einzigartige Farb- und Paneelspezifikation erfordert.
Auch die Endbearbeitung der Plattenlinie ist auf beschichtungsbezogene Ausrüstung angewiesen. Um Kratzer bei der Handhabung und Installation zu vermeiden, wird häufig eine Schutzfolie auf die fertige Plattenoberfläche aufgebracht. Dabei handelt es sich zwar nicht um eine Beschichtung im chemischen Sinne, sie ist jedoch Teil derselben Philosophie der Oberflächenveredelung und sollte in die Liniengestaltung einbezogen werden. Schneid-, Stapel- und Verpackungsgeräte müssen schonend mit der beschichteten Oberfläche umgehen, da selbst geringfügiger Abrieb zum Ausschuss einer teuren Brandschutzplatte führen kann.
A2 Produktionslinie für nicht brennbare feuerfeste Metallverbundplatten Diese vollautomatische Linie ersetzt brennbare organische Kerne durch einen anorganischen Kern der Klasse A2 und erreicht so eine kontinuierliche Produktion mit 1–3 Metern pro Minute. Dabei muss die Kleberbeschichtung gleichmäßig sein, um eine starke Verbindung zwischen Mineralkern und Aluminiumhäuten zu gewährleisten. Produkt anzeigen → Für Produktionsplaner bedeutet dies in der Praxis, dass die Auswahl der Beschichtungsausrüstung nicht vom Kernproduktionsprozess getrennt werden kann. Die Beschichtungsstation, die Klebstoffauftragseinheit, die Heißpress- oder Laminierstation und die Kühlstrecke bilden einen integrierten Prozessstrang. Wenn eine Station überdimensioniert und eine andere unterdimensioniert ist, fährt die gesamte Linie im Tempo der langsamsten Einheit. Daher sollten Käufer bei der Angebotsanfrage immer die vollständige Produktmatrix angeben, einschließlich Plattendicke, Breite, Kerntyp und jährlichem Produktionsvolumen. Ein professioneller Lieferant von Beschichtungsanlagen wird diese Informationen verwenden, um die geeignete Liniengeschwindigkeit, Ofenlänge und den Automatisierungsgrad zu empfehlen.
Aluminium-Coil-Coating-Geräte verarbeiten fortlaufende Aluminiumstreifen durch eine Reihe von Stationen, die die Metalloberfläche reinigen, vorbehandeln, beschichten und aushärten. Eine typische Aluminium-Farbbeschichtungslinie besteht aus einer Abwickelhaspel, Akkumulatoren, einem Vorbehandlungsabschnitt, einer Beschichtungsmaschine mit einem oder mehreren Auftragsköpfen, einem Aushärteofen, einem Kühlturm und einer Aufwickelhaspel. Der Beschichtungskopf ist das Herzstück der Linie, aber die unterstützende Ausrüstung ist ebenso wichtig, um konsistente Ergebnisse zu erzielen. Der Akkumulator ermöglicht beispielsweise, dass die Anlage mit voller Geschwindigkeit weiterbeschichtet, während ein fertiges Coil entladen und ein neues Coil geladen wird.
Aluminium-Bandbeschichtungsanlagen können mit einer unterschiedlichen Anzahl von Beschichtungsköpfen konfiguriert werden. Eine einfarbige Single-Bake-Linie trägt eine Farbschicht auf und härtet sie in einem Durchgang aus. Eine zweifarbige, doppelt ausgehärtete Linie trägt eine Grund- oder Grundierung und eine Deckschicht auf und härtet jede Stufe separat aus. Eine dreifarbige, doppelt gebackene Linie fügt eine dritte Farbmöglichkeit hinzu, die oft für Produkte verwendet wird, die eine unterschiedliche Beschichtung auf jeder Seite oder eine dekorative Zwischenschicht erfordern. Die Wahl der Konfiguration hängt von den Produktanforderungen ab. Beispielsweise muss die Aluminiumfolie von Lebensmittelbehältern auf beiden Seiten beschichtet werden, wobei eine Seite häufig mit einem heißsiegelbaren Lack und die andere mit einer bedruckbaren Grundierung versehen ist.
Ein Beschichter, ein Ofen.
Am besten für einfachen Schutz geeignet
Grundierungen, Hintergrundbeschichtungen,
und Produkte mit limitierter Auflage
Farbanforderungen.
Grund- und Schlussanstrich,
oft mit separatem Ofen
Zonen. Geeignet für die meisten
Architektur und Gebäude
Produkte.
Fügt eine dritte Anwendungsstation hinzu
für Spezialbeschichtungen wie z.B
Anti-Fingerprint oder Heißsiegel
Schichten. Höhere Investition,
größere Flexibilität.
Kombiniert einen Beschichter mit einem
Druckstation für dekorative
Muster, Holzmaserungseffekte,
oder Markenlogos in einem
kontinuierlicher Durchgang.
Die Vorbehandlung ist der entscheidende Schritt für die langfristige Haftung der Beschichtung. In einer Aluminium-Farbbeschichtungslinie trägt der Vorbehandlungsabschnitt eine chemische Umwandlungsbeschichtung auf, meist auf Chrombasis oder chromfrei, die eine stabile Oxidschicht auf der Aluminiumoberfläche erzeugt. Die beschichtete Oberfläche muss gründlich abgespült und getrocknet werden, bevor sie in die Beschichtungsmaschine gelangt. Durch schlechtes Spülen können Verunreinigungen in das Lacksystem gelangen, was zu Kraterbildung, schlechter Haftung und vorzeitiger Korrosion führt. Käufer sollten sicherstellen, dass der Lieferant der Beschichtungsausrüstung über einen ordnungsgemäß konzipierten Vorbehandlungsbereich mit ausreichender Verweilzeit für die erforderliche Chemie verfügt.
Doppelte Backlinie aus Aluminium mit doppelter Farbbeschichtung Diese Linie verwendet zwei hochpräzise Umkehrwalzenbeschichter und eine intelligente Temperaturregelung für die Doppelschichtbeschichtung, Aushärtung und Aufwicklung. Es unterstützt Aluminiumlegierungen und Beschichtungen wie PE und PVDF und ist der Schlüssel zum Verständnis der nach der Vorbehandlung erforderlichen Beschichtungsausrüstung. Produkt anzeigen → Der Aushärteofen ist der andere große Kostenfaktor in einer Aluminium-Coil-Coating-Linie. Ofenlänge, Luftstrom und Temperaturzoneneinteilung müssen auf das Lacksystem, die Liniengeschwindigkeit und die Dicke des Aluminiumbands abgestimmt sein. Wenn der Ofen zu kurz ist, erreicht der Lack nicht die maximale Metalltemperatur und bleibt unzureichend ausgehärtet und weich. Ist der Ofen zu lang, wird die Linie unproduktiv und die Energiekosten steigen. Moderne Öfen nutzen die Flotations- oder Luftkissentechnologie, um das beschichtete Band ohne physischen Kontakt zu stützen, sodass beide Seiten des Bandes ohne Spuren beschichtet und ausgehärtet werden können.
Die Oberflächenqualität von farbbeschichteten Aluminiumprodukten wird anhand von Farbunterschied, Härte, Haftung und Flexibilität gemessen. Die Beschichtungsausrüstung muss daher in der Lage sein, die Dicke des Nassfilms sehr genau zu steuern. Die meisten Produktionsbeschichter verwenden die Umkehrwalzenbeschichtung mit präzisionsgeschliffenen Auftragswalzen. Der Spalt zwischen der Dosierwalze und der Auftragswalze steuert die auf den Streifen übertragene Farbmenge. Automatisierte Spaltkontrollsysteme in Kombination mit Inline-Dickenmessgeräten halten das Beschichtungsgewicht innerhalb einer Toleranz von wenigen Gramm pro Quadratmeter.
Wenn ein Unternehmen eine neue Aluminium-Farbbeschichtungslinie evaluiert, sollte es Referenzen von anderen Werken einholen, die ähnliche Produkte betreiben. Ein Lieferant von Beschichtungsanlagen, der Linien für Klimafolien, Lebensmittelbehälterfolien und Architekturplatten installiert hat, wird die unterschiedlichen Oberflächenanforderungen jedes Marktes verstehen. Der Lieferant sollte außerdem Schulungen für Bediener, Ersatzteillisten und Ferndiagnoseunterstützung bereitstellen. Da sich der Markt in Richtung Beschichtungen aus weniger flüchtigen organischen Verbindungen und dünneren Aluminiumstärken bewegt, wird die Möglichkeit, die Beschichtungslinie an neue Lackchemien anzupassen, zu einer wichtigen langfristigen Überlegung.
Keine Beschichtungsanlage arbeitet zuverlässig ohne Zusatzgeräte. Bei der Coil-Beschichtung steuern die Ab- und Aufwickelhaspel die Bandspannung; Die Drei-Walzen-Richtmaschine beseitigt Spulensatz- und Formfehler. die Spleißstation verbindet die Hinterkante einer Spule mit der Vorderkante der nächsten; und die Scher- oder Stapelstation verarbeitet das fertige Produkt. Bei der Plattenproduktion bestimmen die Stapelmaschine, die Hebebühne und die Schneidemaschine, wie effizient die fertigen Platten von der Beschichtungslinie zum Lager- oder Verpackungsbereich gelangen. Viele erfahrene Hersteller betrachten die Zusatzausrüstung als den eigentlichen Produktivitätsengpass, da Beschichter oft jahrelang ohne größere Reparaturen arbeiten können, während Förderbänder, Stapler und Schneidgeräte regelmäßige Wartung erfordern.
| Upstream- und Prozessausrüstung | Nachgeschaltete und Handhabungsgeräte |
|---|---|
| Abwickelhaspel, Coilwagen, Bandverbinder, Spannrichtmaschine und Dreiwalzenrichtmaschine sorgen dafür, dass sauberes, flaches Metall in die Beschichtungsmaschine gelangt. Automatische Filteraustauscher und Ölheizeinheiten sorgen für eine stabile Farbversorgungstemperatur und Sauberkeit. | Schneidemaschinen, Stapelmaschinen, Hebebühnen und Coilkipper bewältigen den Output sicher. Offline-Brecher und Trockenmischer unterstützen die Kernmaterialaufbereitung für Brandschutzplatten. |
Zu den Zusatzgeräten zählen auch die Lackauftragswerkzeuge selbst. Der Beschichter, die T-Düse für die Extrusionsbeschichtung, die Beschichtungsübertragungswalzen und das automatische Filterwechselsystem fallen alle unter dieses Dach. Ein sauberer Farbkreislauf ist von entscheidender Bedeutung. Ein verstopfter Filter oder eine verunreinigte Farbleitung kann während des gesamten Produktionslaufs zu Streifen, Nadellöchern und Farbverschiebungen führen. Automatische Filterwechsler ersetzen Filterpatronen, ohne die Linie anzuhalten, was besonders bei Hochgeschwindigkeits-Coil-Coating-Linien von Vorteil ist.
Besondere Aufmerksamkeit verdient die Materialaufbereitungsausrüstung in Metallverbundplattenwerken. Der Trockenmischer kombiniert Harze, Füllstoffe und Flammschutzmittel für die Kernmasse; Der Offline-Brecher verarbeitet Ausschussplatten und Randbeschnitte wieder zu wiederverwendbarem Material. Bei diesen Systemen handelt es sich nicht um Beschichtungsanlagen im eigentlichen Sinne, sie haben jedoch direkten Einfluss auf die Qualität der beschichteten Verbundplatte. Wenn die Kernmasse Klumpen oder schlecht dispergierte flammhemmende Partikel enthält, können diese die Plattenoberfläche verformen und nach dem Laminieren sichtbare Beschichtungsfehler verursachen.
Aus Beschaffungssicht ist es sinnvoll, Zusatzgeräte vom selben Beschichtungsanlagenlieferanten oder von Lieferanten zu kaufen, deren Maschinen gemeinsam getestet wurden. Schnittstellenprobleme treten häufig bei Installationen mehrerer Anbieter auf: Eine Maschine kann Vibrationen erzeugen, die sich auf einen nachgeschalteten Beschichter auswirken, oder die Steuerungssoftware kommuniziert möglicherweise nicht ordnungsgemäß mit der zentralen SPS. Ein Einzellieferant kann die Verantwortung für die Leistung der gesamten Linie übernehmen, was die Inbetriebnahme, Schulung und das Garantiemanagement vereinfacht.
Die Auswahl der Beschichtungsausrüstung erfordert ein klares Verständnis der Endproduktspezifikation, des Produktionsvolumens und der betrieblichen Einschränkungen der Anlage. Die erste Frage ist, ob es sich bei dem Produkt um eine flache Platte, ein gewickeltes Band oder ein dreidimensionales Profil handelt. Flache Platten werden typischerweise auf Plattenlinien mit Walzen- oder Vorhangbeschichtern beschichtet; gewickelte Bänder werden auf Hochgeschwindigkeits-Coilanlagen beschichtet; und Profile erfordern eine Sprüh- oder Tauchbeschichtung. Die zweite Frage ist, ob die Beschichtung funktional, dekorativ oder beides ist. Eine feuerhemmende Beschichtung auf einem A2-Kern hat eine andere Rezeptur und ein anderes Aushärtungsfenster als eine dekorative Polyesterfarbe auf einer Innenwandplatte.
Die folgende Reihenfolge ist ein praktischer Ansatz für ein Projekt zur Auswahl einer Beschichtungsausrüstung:
Die Anwendungsszenarien unterscheiden sich branchenübergreifend erheblich. Bei der Gebäudedekoration müssen Beschichtungsanlagen großformatige Platten verarbeiten, eine strenge Farbabstimmung zwischen den Chargen gewährleisten und die Brandschutzklassifizierungsstandards einhalten. Im Transportsektor erfordern Karosseriebleche von Lkw-Anhängern Beschichtungen mit hervorragender Schlagfestigkeit und Formbarkeit, da die Metallverbundbleche bei der Montage häufig gebogen und genietet werden. In der HVAC-Industrie werden Klimafolien in großen Mengen mit sehr hohen Geschwindigkeiten beschichtet. Daher müssen die Beschichtungsanlagen für minimale Ausfallzeiten und einen schnellen Spulenwechsel optimiert werden. Bei Lebensmittelverpackungen erfordert die Beschichtung mit Aluminiumfolie die Einhaltung von Lebensmittelkontaktvorschriften, die sich auf die Auswahl der Harze, Zusatzstoffe und Aushärtungsbedingungen auswirken.
| Bewerbung | Wichtige Beschichtungsanforderungen | Priorisierte Ausstattungsmerkmale |
|---|---|---|
| Gebäude und Vorhangfassade | Witterungsbeständigkeit, Farbkonsistenz, Brandklasse A2 oder B1 | Dickenkontrolle, Ofengleichmäßigkeit, Rezeptautomatisierung |
| Karosserie eines Transportfahrzeugs | Schlagfestigkeit, Formbarkeit, Korrosionsschutz | Flexible Beschichtungsköpfe, stark haftende Vorbehandlung |
| Klimafolie | Hohe Geschwindigkeit, Korrosionsbeständigkeit, hydrophile oder hydrophobe Eigenschaften | Hohe Liniengeschwindigkeit, schneller Spulenwechsel, geringe Ausfallzeiten |
| Lebensmittelbehälterfolie | Lebensmittelkontaktsicherheit, heißsiegelbare Beschichtung, Bedruckbarkeit | Doppelseitige Beschichtung, präzise Ofensteuerung, saubere Bedienung |
Sobald die Anwendungs- und Leistungsanforderungen klar sind, kann sich der Käufer mit einer technischen Spezifikation an die Lieferanten von Beschichtungsgeräten wenden. Bei größeren Projekten empfiehlt es sich, einen Werksbesuch oder einen Live-Test mit der tatsächlichen Farbe und dem Untergrund zu vereinbaren. Dieser Ansatz vermeidet unangenehme Überraschungen bei der Installation und Inbetriebnahme. Ein Lieferant mit starken Projektleistungen kann die Bauarbeiten, die Installation, die Inbetriebnahme und die Bedienerschulung in einem einzigen Vertrag verwalten.
Unabhängig vom Produkt sollte jeder Käufer einer Beschichtungsanlage eine Reihe gemeinsamer technischer Merkmale bewerten. Diese Merkmale bestimmen, ob die Maschine den Qualitätsstandard einhält, effizient arbeitet und über die gesamte Lebensdauer wirtschaftlich bleibt. Das wichtigste Merkmal ist die Gleichmäßigkeit der Schichtdicke. Ein guter Beschichter sollte die Nassfilmdicke über die gesamte Breite des Streifens oder der Platte innerhalb einer engen Toleranz halten. Kanteneffekte, bei denen die Beschichtung in der Nähe der Kanten dicker oder dünner wird, sind ein häufiger Fehler, der durch die richtige Walzenkonstruktion und Kantendammkontrolle minimiert werden kann.
Das zweite Merkmal ist die Stabilität der Liniengeschwindigkeit. Schwankungen in der Geschwindigkeit führen zu Schwankungen im Beschichtungsgewicht und in der Ofenverweilzeit. Sowohl für Coil- als auch für Plattenlinien ist ein zuverlässiges Antriebssystem mit synchronisierten Motoren und geschlossener Spannungsregelung erforderlich. Das dritte Merkmal ist die Energieeffizienz. Härteöfen verbrauchen große Mengen an Gas oder Strom; Wärmerückgewinnungssysteme, bessere Isolierung und optimierter Luftstrom können die Energiekosten um 20 bis 30 Prozent senken. Das vierte Merkmal ist die einfache Reinigung und Wartung. Maschinen mit Schnellwechselwalzen, zugänglichen Ofentüren und minimalen Totzonen, in denen sich Farbe ansammeln kann, reduzieren den Zeitverlust zwischen Farbwechseln.
| Funktion | Warum es wichtig ist | Überprüfungsmethode |
|---|---|---|
| Gleichmäßigkeit der Schichtdicke | Beeinflusst Aussehen, Leistung und Materialkosten | Führen Sie beschichtete Proben durch. Messen Sie die Trockenfilmdicke an mehreren Punkten |
| Genauigkeit der Temperaturregelung | Bestimmt den Aushärtungsgrad und die Farbkonsistenz | Überprüfen Sie die Zoneneinteilung des Ofens, die Rekorderdaten und die Spitzenwerte der Metalltemperatur |
| Wechselgeschwindigkeit | Reduziert Ausfallzeiten zwischen Farben und Produkten | Fordern Sie dokumentierte Umrüstzeiten von bestehenden Kunden an |
| Automatisierung und Datenprotokollierung | Ermöglicht gleichbleibende Qualität und Rückverfolgbarkeit | Überprüfen Sie die SPS-Funktionen, den Alarmverlauf und die Berichtsfunktionen |
| Compliance-Zertifizierungen | Bestätigt Sicherheits- und Qualitätsmanagementstandards | Überprüfen Sie die ISO 9001-, CE-Zertifizierungs- und Elektrosicherheitsdokumentation |
Automatisierung gewinnt zunehmend an Bedeutung. Moderne Beschichtungsanlagen können Hunderte von Produktrezepten speichern, Walzenabstände automatisch anpassen, Ofentemperaturen einstellen und Produktionsdaten für jede Charge protokollieren. Das ist kein Luxus; Dies ist eine praktische Anforderung bei der Produktion vieler Farben und Plattentypen in einer Anlage. Auch für Kunden in der Bauindustrie ist die Rückverfolgbarkeit wertvoll, da für die Projektdokumentation manchmal Beschichtungszertifikate für jede gelieferte Charge erforderlich sind. Eine Beschichtungsausrüstungslinie mit Datenprotokollierungsfunktion erleichtert die Erstellung dieser Zertifikate.
Käufer sollten auch die Qualität der mechanischen Konstruktion bewerten. Dickwandige Rahmen, präzisionsgeschliffene Walzen, korrosionsbeständige Farbwannen und eine gute Abdichtung der Lagergehäuse tragen zu einer langen Lebensdauer bei. Darüber hinaus ist die Verfügbarkeit von Ersatzteilen ein praktisches Anliegen. Ein Lieferant von Beschichtungsanlagen mit einem lokalen Lager oder schnellem internationalen Versand kann das Risiko längerer Ausfallzeiten reduzieren. Wenn der Lieferant auch der Hersteller ist, ist es einfacher, Originalersatzteile und technischen Support direkt zu erhalten.
Beschichtungsanlagen unterliegen einem ständigen Verschleiß durch abrasive Füllstoffe, ätzende Lösungsmittel und hohe Temperaturen. Ein disziplinierter Wartungsplan ist der effektivste Weg, die Investition zu schützen. Die Wartung sollte in drei Ebenen organisiert werden: tägliche Reinigung, wöchentliche Inspektion und monatliche oder vierteljährliche vorbeugende Wartung. Zur täglichen Reinigung gehören das Abwischen der Beschichtungswalzen, das Reinigen der Farbwanne und der Zirkulationsleitungen sowie die Überprüfung der Ofenabluft auf Verstopfungen. Viele Beschichtungsfehler wie Streifen, Blasen und Schmutzflecken sind eher auf unzureichende Reinigung als auf mechanisches Versagen zurückzuführen.
Die Beschichtungswalzen selbst sind die verschleißempfindlichsten Bauteile. Gummibeschichtete Auftragswalzen verlieren nach und nach ihren präzisen Durchmesser und ihre Oberflächenbeschaffenheit, wodurch sich das Beschichtungsgewicht und das Beschichtungsmuster verändern. Eine gängige Vorgehensweise besteht darin, den Rollendurchmesser regelmäßig zu messen und die Gummibeschichtung entsprechend der Herstellerempfehlung zu überholen oder auszutauschen. Die Dosierwalze und die Stützwalze sollten ebenfalls auf Kantenverschleiß und Riefenbildung überprüft werden. Beim Austausch der Walzen ist es wichtig, die richtige Gummihärte und das richtige Oberflächenprofil für das aufgetragene Farbsystem zu verwenden.
Die Bedienerschulung ist ein oft vernachlässigter Teil der Wartung. Ein gut geschulter Bediener kann die ersten Symptome eines sich entwickelnden Problems erkennen, wie z. B. eine leichte Veränderung der Beschichtungsfarbe, ein neues Muster winziger Krater oder ein ungewöhnliches Geräusch vom Ofenventilator. Durch die frühzeitige Erkennung können Wartungsarbeiten während geplanter Ausfallzeiten und nicht als Notfallausfall geplant werden. Viele Hersteller von Beschichtungsanlagen, einschließlich solcher, die Fernwartung anbieten, können die Maschinendaten überwachen und die Anlage alarmieren, wenn Parameter außerhalb des normalen Bereichs abweichen.
Die Beschichtungsausrüstungsindustrie entwickelt sich als Reaktion auf strengere Umweltvorschriften, höhere Arbeitskosten und die wachsende Nachfrage nach kundenspezifischen Platten weiter. Ein wichtiger Trend ist die Verlagerung hin zu VOC-armen und wasserbasierten Beschichtungssystemen. Farben auf Wasserbasis erfordern andere Ofenbedingungen und oft einen längeren Trocknungsabschnitt. Hersteller von Beschichtungsanlagen entwickeln daher Öfen mit höheren Luftwechselraten und präziserer Feuchtigkeitskontrolle. Ein weiterer Trend ist die Einführung von Roboter- und automatisierten Handhabungssystemen, um den Bedarf an manueller Plattenzuführung und -stapelung zu reduzieren, was sowohl die Sicherheit als auch die Konsistenz verbessert.
Der Digitaldruck entwickelt sich zu einer wichtigen Ergänzung zur herkömmlichen Lackierung. Mit einer Produktionslinie für Aluminium-Verbundplatten im Digitaldruck können fotografische Bilder, Holzmaserungsoberflächen und Steinmuster erstellt werden, ohne dass mehrere Siebe oder Zylinder erforderlich sind. Digitale Technologie ist besonders wertvoll für kleine Auflagen und hochgradig individuelle Architekturprojekte. Zukünftig könnten Hybridlinien die traditionelle Walzenbeschichtung für die Basisschicht mit dem Digitaldruck für die Dekorschicht kombinieren und den Herstellern so das Beste aus beiden Welten bieten.
Bei der Konstruktion von Beschichtungsanlagen wird der Energieeffizienz mehr Aufmerksamkeit geschenkt als je zuvor. Hocheffiziente Brenner, Wärmerückgewinnung aus Ofenabgasen und eine verbesserte Wärmedämmung reduzieren den CO2-Fußabdruck des Beschichtungsprozesses. Einige neue Linien verwenden elektrische Infrarotheizungen zur schnellen Aushärtung dünner Beschichtungen, die effizienter sein können als große Konvektionsöfen. Für Anlagen in Ländern mit hohen Energiepreisen können diese Innovationen die Amortisationszeit der Investition in Beschichtungsanlagen verkürzen.
Schließlich zeichnet sich der modulare Aufbau als Schlüsselprinzip ab. Anstatt eine Einzweck-Beschichtungslinie zu bauen, entwerfen Lieferanten wie Zhangjiagang Hongyang Machinery Equipment Co., Ltd. modulare Stationen, die bei Änderungen des Produktmixes neu konfiguriert werden können. Ein modularer Ansatz ermöglicht es einem Hersteller, mit einer einfachen Beschichtungslinie zu beginnen und später eine Druckstation, eine Laminiereinheit oder einen zusätzlichen Farbbeschichter hinzuzufügen, ohne das gesamte System austauschen zu müssen. Diese Flexibilität ist besonders attraktiv für mittelständische Unternehmen, die ihr Produktportfolio schrittweise erweitern möchten.
Was ist der Unterschied zwischen einer Beschichtungsanlage und einer Beschichtungsanlage?Unter Beschichtungsausrüstung versteht man die einzelnen Maschinen, die Beschichtungen auftragen und aushärten, wie z. B. Rollcoater, Öfen und Vorbehandlungssysteme. Eine Beschichtungslinie ist das vollständig integrierte System, das diese Maschinen mit Materialtransportgeräten, Steuerungen und Sicherheitsvorrichtungen kombiniert. Beim Kauf einer Beschichtungsanlage sollte der Käufer im Gesamtkonzept denken, um sicherzustellen, dass alle Komponenten effizient zusammenarbeiten. |
Wie viel kostet eine Beschichtungsanlage für Metallverbundplatten?Die Kosten hängen von der Linienbreite, der Liniengeschwindigkeit, dem Automatisierungsgrad und davon ab, ob die Linie Vorbehandlungs- und Laminierstationen umfasst. Eine komplette ACP-Produktionslinie mit Beschichtungsmöglichkeit ist eine erhebliche Kapitalinvestition. Käufer sollten bei mehreren Anbietern von Beschichtungsanlagen detaillierte Angebote einholen und den Lieferumfang, die Inbetriebnahmeleistungen, die Schulung und die Garantiebedingungen vergleichen, anstatt nur den Grundpreis zu vergleichen. |
Welche Beschichtungsanlage eignet sich am besten für die Herstellung von feuerfesten A2-Platten?Für die Herstellung von A2-Brandschutzplatten sind Anlagen erforderlich, die mineralgefüllte Kernmaterialien verarbeiten und gleichmäßig dünne Klebeschichten auftragen können. Die Beschichtungsstation muss auch bei hochviskosen Klebstoffen eine strenge Dickenkontrolle gewährleisten. Die zugehörige Kernproduktionslinie sollte auch über präzise Zuführ- und Mischsysteme für Füllstoffe verfügen. Ein spezialisierter Hersteller von Beschichtungsgeräten kann eine Linienkonfiguration empfehlen, die die A2-Kernlinie mit der Plattenmontagelinie kombiniert, um eine hervorragende Verbindungsqualität zu erzielen. |
Kann ich eine Beschichtungslinie sowohl für Aluminiumplatten als auch für Stahlplatten verwenden?Ja, mit dem richtigen Design. Stahl und Aluminium erfordern unterschiedliche Vorbehandlungschemikalien und Stahlband ist schwerer, was sich auf die Spannungskontrolle und die Ofenbeladung auswirkt. Eine Beschichtungslinie mit Doppelfunktion muss über separate Vorbehandlungsabschnitte für jedes Metall oder ein umschaltbares Chemikalienversorgungssystem verfügen. Der Beschichtungskopf und der Ofen können in der Regel gleich bleiben, sofern die Liniengeschwindigkeit an die unterschiedlichen thermischen Eigenschaften des Substrats angepasst wird. |
Wie lange dauert die Installation und Inbetriebnahme von Beschichtungsanlagen?Die Installationszeit hängt von der Komplexität der Leitung und den Standortbedingungen ab. Eine kleine Blechbeschichtungslinie kann in vier bis acht Wochen installiert werden, während eine vollständige Bandbeschichtungslinie für Aluminium mit einem langen Ofen und mehreren Stationen drei bis sechs Monate dauern kann. Der Inbetriebnahmezeitraum umfasst mechanische Ausrichtung, elektrische Verkabelung, Testläufe und Bedienerschulung. Einige Lieferanten geben an, dass ihre Inbetriebnahmezeit aufgrund der modularen Vormontage und erfahrenen Installationsteams kürzer als der Branchendurchschnitt ist. |
Welche After-Sales-Unterstützung kann ich von einem Beschichtungsanlagenlieferanten erwarten?Ein zuverlässiger Lieferant bietet Installationsüberwachung, Bedienerschulung, eine dokumentierte Ersatzteilliste und technischen Fernsupport. Große Lieferanten bieten möglicherweise auch einen globalen Notfalldienst an. Käufer sollten sich über die Reaktionszeit, die Verfügbarkeit von Ersatzteilen in der Zielregion und die Frage informieren, ob der Lieferant einen Servicetechniker für größere Reparaturen schicken kann. Diese Faktoren sind wichtiger als kleine Unterschiede im ursprünglichen Preisangebot. |
Um Sie bei der Bewertung Ihrer Beschichtungsanlage zu unterstützen, bieten die folgenden Ressourcen zusätzliche technische Hintergrund- und Projektinformationen. Auf diesen Seiten wird erläutert, wie sich Beschichtungsprozesse auf die Qualität des Endprodukts auswirken, und die Dienstleistungen beschrieben, die Käufern zur Verfügung stehen, die eine neue Produktionslinie planen.
Beschichtungsanlagen sind ein langfristiger Vermögenswert, der die Qualität, die Kostenstruktur und den Ruf eines Metallveredelungsunternehmens auf dem Markt prägt. Der beste Ansatz besteht darin, den Kauf als technische Prozesslösung und nicht als einfachen Maschinenkauf zu betrachten. Beginnen Sie mit der Produktspezifikation, definieren Sie die erforderliche Liniengeschwindigkeit und Beschichtungsleistung und arbeiten Sie dann mit einem erfahrenen Hersteller von Beschichtungsgeräten zusammen, um eine Linie zu entwerfen, die zum Anlagenlayout, zum Budget und zu den Wachstumsplänen passt.
Hersteller haben heute Zugriff auf eine breite Palette an Beschichtungsanlagen, von einzelnen Beschichtungsanlagen und Öfen bis hin zu vollautomatischen Bandbeschichtungs- und Verbundplatten-Produktionslinien. Durch die Bewertung technischer Merkmale, Wartungsanforderungen und Lieferantenfähigkeiten kann ein kompetentes Team Geräte auswählen, die eine konstante Leistung, niedrige Produktionskosten und starken Support über die gesamte Maschinenlebensdauer hinweg liefern. Der Aufwand für einen detaillierten Auswahlprozess zahlt sich durch weniger Ausschuss, kürzere Umrüstzeiten und eine höhere Kundenzufriedenheit um ein Vielfaches aus.
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
View MoreEine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...
View More
Industriecluster im Dorf Tanshang, Ganghua Road, Stadt Jingang, Stadt Zhangjiagang, Provinz Jiangsu, China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Urheberrecht © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer Verbundplatten-Produktionslinien