Holen Sie sich ein Angebot

+86-18862679789


admin@evertopest.com

A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds that core between two metal skins. The main benefit is a lower-density core with a fine, uniform closed-cell structure and no chemical decomposition residue, as long as pressure, temperature and CO2 dosing are kept stable.
Kurze Antwort: Durch physikalisches CO2-Schäumen haben Plattenhersteller direkte Kontrolle über die Kerndichte und die Zellstruktur. Die Ergebnisse hängen hauptsächlich von einem stabilen Schmelzedruck, einer genauen CO2-Dosierung und einer guten Durchmischung vor der Düse ab.
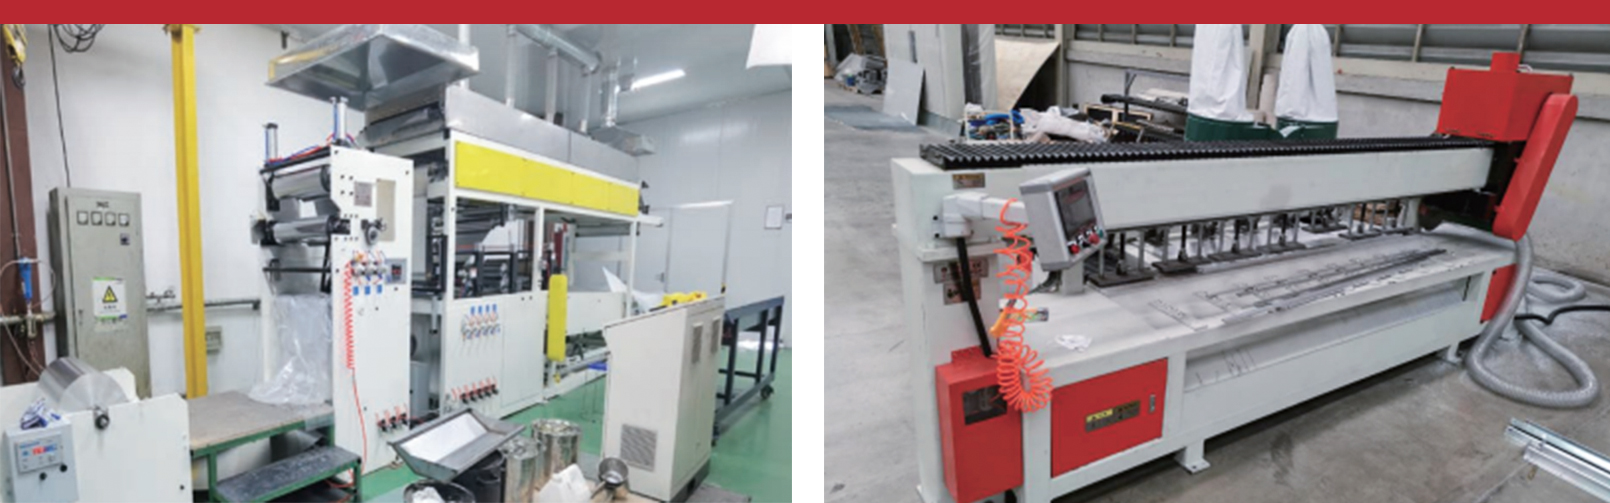
Die Linie kombiniert einen PE-Extruder, eine CO2-Dosier- und Injektionseinheit, einen Misch- und Kühlabschnitt, eine Breitschlitzdüse mit Kalibrierung und einen Laminierabschnitt, der den geschäumten Kern mit Aluminium- oder anderen Metallhäuten verbindet. Zhangjiagang Hongyang Machinery Equipment Co., Ltd. ist ein Hersteller und Lieferant von Produktionsanlagen für Metallverbundplatten. Daher behandelt dieser Leitfaden das Schäumen als Teil einer kompletten Plattenlinie und nicht als eigenständige Maschine.
Beim chemischen Schäumen zersetzt sich ein Pulverzusatz im Zylinder und setzt Gas frei. Beim physikalischen Schäumen wird das Gas von außen in die Schmelze dosiert, sodass die Dosierrate unabhängig von der Harzzufuhr verändert werden kann. Aufgrund dieser Trennung konzentrieren sich viele Hersteller bei der Bewertung einer CO2-Schaumproduktionslinie darauf, wie genau das Gas gesteuert werden kann.
Der Prozess folgt einem festen Ablauf und jede Stufe bereitet die Schmelze für die nächste vor. Eine Abweichung zu Beginn der Sequenz zeigt sich meist später als unebene Zellen oder Oberflächendefekte auf der Kernschicht.
CO2 erreicht seinen überkritischen Zustand oberhalb von etwa 31 °C und 7,4 MPa. In diesem Zustand löst es sich leicht in Polyethylen auf und diffundiert schnell, was eine feine und gleichmäßige Zellstruktur unterstützt. Da der Einspritzdruck über dem Lösungsdruck bleiben muss, müssen Dosierpumpe, Rückschlagventil und Dichtungen für den Druckbereich der Leitung ausgelegt sein.
Das Balkendiagramm ordnet fünf Prozessfaktoren nach ihrem relativen Einfluss auf die Zelleinheitlichkeit, wobei ein indikativer Index anstelle von gemessenen Pflanzendaten verwendet wird. Stabilität des Schmelzedrucks and CO2 dosing accuracy sit at the top of the ranking , was mit der praktischen Erfahrung übereinstimmt, dass Gas, das die Schmelze zu früh verlässt, zu Hohlräumen führt. Die Mischeffizienz folgt eng, da ungelöste Gaseinschlüsse nicht an der Düse korrigiert werden können. Die Kontrolle der Schmelzetemperatur und die Kühlung der Form sind immer noch wichtig, aber ihr Einfluss ist geringer, sobald Druck und Dosierung stabil sind. Für einen Käufer, der eine physische PE-CO2-Schaum-Metallverbundplatten-Produktionslinie vergleicht, empfiehlt diese Rangliste, zunächst nach der Pumpenstabilität, der Durchflussmessung und dem Mischerdesign zu fragen.
Eine komplette Linie ist mehr als ein Extruder mit Gaseinlass. Damit der Kern mit der richtigen Dicke, Temperatur und Oberflächenbeschaffenheit bei den Metallhäuten ankommt, muss die Schäumsektion auf die Laminier- und Kühlsektion abgestimmt sein. In der Tabelle sind die Haupteinheiten aufgeführt und was bei der Angabe der einzelnen Einheiten zu beachten ist.
| Einheit | Funktion | Auswahlpunkt |
|---|---|---|
| PE-Extruder | Schmilzt und homogenisiert PE | Schneckendesign, Leistungsbereich, Temperaturzonen |
| CO2-Dosiereinheit | Kühlt, setzt CO2 unter Druck und misst CO2 | Druckstufe, Dosiergenauigkeit |
| Einspritzöffnung und Mischer | Löst und verteilt Gas in der Schmelze | Anschlussanordnung, Mischelemente, Druckabfall |
| Abkühlen und Pumpen der Schmelze | Stabilisiert Temperatur und Druck | Kühlleistung, Strömungsstabilität |
| Blechdüse und Kalibrierung | Formt und dimensioniert den geschäumten Kern | Breite, Dickenbereich, Lippenverstellung |
| Laminiereinheit | Verbindet den Kern mit den Metallhäuten | Heizzonen, Rollendruck, Fellhandhabung |
| Kühlen, Schneiden und Stapeln | Setzt, schneidet und verpackt fertige Paneele | Kühllänge, Schnittgenauigkeit, Schutzfolie |
Hongyang Machinery baut Produktionslinien für Metallverbundplatten, darunter a Produktionslinie für PVC-Schaum-Verbundplatten und ein A2-Produktionslinie für nicht brennbare feuerfeste Kerne . Linien mit geschäumtem Kern und feuerfestem Kern haben den gleichen Bedarf an stabiler Dosierung, gleichmäßiger Mischung und gut abgestimmter Laminierung, sodass die Erfahrung mit dem einen Typ bei der Spezifikation des anderen hilfreich ist.
Die unten aufgeführten Werte sind Richtwerte für Probeläufe. Die endgültigen Einstellungen hängen von der PE-Sorte, dem Extruder, der Düsenkonstruktion und der angestrebten Kerndicke ab, daher sollte jede Linie mit ihrem eigenen Material in Betrieb genommen werden.
| Parameter | Richtbereich | Wirkung auf den geschäumten Kern |
|---|---|---|
| CO2-Dosierung | 1 % bis 6 % des Schmelzgewichts | Geringere Dichte mit steigender Dosierung |
| Schmelzedruck beim Einspritzen | 12 bis 25 MPa | Hält das Gas vor der Matrize gelöst |
| Massetemperatur in der Einspritzzone | 150 bis 180 °C | Beeinflusst die Gaslöslichkeit und -mischung |
| Schmelztemperatur an der Düse | 110 bis 130 °C | Unterstützt die Zellstabilität und Oberflächenqualität |
| Laminiertemperatur | Fixiert durch das verwendete Klebesystem | Beeinflusst die Schälfestigkeit und Ebenheit |
In diesem Liniendiagramm sind zwei Richtwerte für die CO2-Dosierung von 1 % bis 6 % des Schmelzgewichts dargestellt. Die rote Linie zeigt, dass die Kerndichte stetig abnimmt, je mehr Gas gelöst wird, wobei der steilste Abfall am unteren Ende des Bereichs liegt. Die schwarze Linie zeigt, dass die Zellgleichmäßigkeit bei etwa 4 % einen Spitzenwert erreicht und dann abnimmt, was den Punkt widerspiegelt, an dem das zusätzliche Gas beginnt, die Menge zu überschreiten, die der Mischer auflösen kann. Das praktische Ziel ist das Dosierungsfenster, in dem die Dichte den Panelspezifikationen entspricht und die Gleichmäßigkeit dennoch hoch ist , statt der geringstmöglichen Dichte. Normalerweise finden Betreiber dieses Fenster durch kurze Probeläufe und halten es dann mit der Regelung im geschlossenen Regelkreis. Der genaue Spitzenwert schwankt je nach PE-Sorte, Mischerdesign und Druck, daher sollte das Diagramm als Muster und nicht als Einstellung gelesen werden.
Das Säulendiagramm gruppiert häufige Schaumfehler nach Ursache und verwendet indikative Anteile, die sich auf 100 % summieren. Druckschwankungen haben mit 32 % den größten Anteil, gefolgt von schwacher Durchmischung mit 26 %. Zusammengenommen erklären diese beiden Ursachen mehr als die Hälfte der Fälle, weshalb der Pumpenzustand und die Mischerkonstruktion bei der Leitungsspezifikation berücksichtigt werden müssen. Temperaturdrift und Dosierfehler machen weitere 32 % aus und können durch regelmäßige Sensorkalibrierung reduziert werden. Ein Wartungsplan, der auf Druck, Mischen und Dosieren basiert, beseitigt daher die meisten Fehlerquellen. Die restlichen 10 % decken Aspekte wie Rohmaterialfeuchtigkeit und Formverunreinigungen ab, die normalerweise bei Routineinspektionen festgestellt werden.
Mit beiden Methoden kann ein geschäumter PE-Kern hergestellt werden. Die Wahl hängt vom Produktziel und der Betriebsumgebung ab. Chemisches Schäumen verfügt über ein einfacheres Zufuhrsystem, während physikalisches Schäumen eine genauere Kontrolle der Dichte ermöglicht und Nebenprodukte aus der Zersetzung von Additiven vermeidet.
Das Radardiagramm vergleicht die beiden Schäumungswege anhand von fünf Kriterien, die auf einer indikativen Skala von 0 bis 100 bewertet werden. Die physikalische CO2-Schäumung schneidet in Bezug auf Zellgleichmäßigkeit, Dichtekontrollbereich, geringe Rückstände und Umweltprofil besser ab. Chemisches Schäumen punktet mit einfacher Bedienbarkeit, da keine Gasversorgung, Druckpumpe oder zusätzliche Sicherheitskontrollen erforderlich sind. Die auf vier von fünf Achsen weiter reichende rote Form zeigt, warum physikalisches Schäumen gewählt wird, wenn die Produktkonsistenz im Vordergrund steht. Ein Hersteller mit eingeschränkter technischer Unterstützung oder geringer Produktion bevorzugt möglicherweise dennoch den einfacheren Weg. Die Ergebnisse sollen als Leitfaden für die Diskussion mit einem Hersteller dienen und sollten mit den Testergebnissen für die vorgesehene PE-Klasse verglichen werden.
Das Verständnis, wie die Leitungslänge zwischen den Phasen aufgeteilt wird, hilft bei der Workshop-Planung und beim Vergleich von Angeboten verschiedener Hersteller. Das Ringdiagramm zeigt ein indikatives Layout für eine durchgehende Schaumkernplattenlinie.
Das Donut-Diagramm unterteilt eine Richtlinie in fünf Stufen, wobei Extrusion und CO2-Injektion mit 30 % den größten Anteil einnehmen. Die Laminierung erfolgt bei 25 %, was die Erhitzungs- und Presslänge widerspiegelt, die erforderlich ist, um den geschäumten Kern mit den Metallhäuten zu verbinden. Die Kühlung und Kalibrierung des Kerns nimmt 20 % in Anspruch, da eine geschäumte Platte auf eine stabile Dicke eingestellt werden muss, bevor sie auf die Häute trifft. Schäumen und Laminieren machen zusammen mehr als die Hälfte der Produktlinie aus, daher verdienen diese beiden Phasen bei der Spezifikation eine genaue Betrachtung. Panelkühlung, Zuschnitt, Schutzfolie und Stapelung runden das Layout ab. Die tatsächlichen Proportionen ändern sich mit der Ausgabegeschwindigkeit, der Plattenbreite und dem Klebesystem, daher handelt es sich bei der Tabelle um eine Planungshilfe und nicht um eine Zeichnung.
Geschäumte PE-Kernplatten werden dort eingesetzt, wo ein geringeres Gewicht und eine gleichmäßige Ebenheit sinnvoll sind, wie zum Beispiel bei Innendekorationen, Beschilderungen, Trennsystemen und einigen Fassadenanwendungen. Bauprojekte, die eine höhere Brandschutzleistung erfordern, werden in der Regel auf einen mineralischen oder feuerfesten Kern umgestellt. Dies ist der Bereich, der von den A2- und B1-Produktionslinien von Hongyang Machinery abgedeckt wird.
Ganz gleich, ob Sie eine Fabrik sind, die eine Produktionslinie modernisiert, oder ein Großkäufer, der Geräte zum Wiederverkauf beschafft, diese Punkte helfen dabei, Angebote zu gleichen Bedingungen zu vergleichen. Hongyang Machinery bietet Projektleistungen von der Installation bis zur Inbetriebnahme und dem Artikel FR-Rohstoff: Eine Schlüsselrolle bei der Gewährleistung der Sicherheit gibt Hintergrundinformationen zu flammhemmenden Materialien für Verbundplatten.
Ein CO2-Schaumsystem läuft unter hohem Druck und verwendet ein Gas, das Sauerstoff in geschlossenen Räumen verdrängen kann. Wartungs- und Sicherheitsroutinen sollten daher schriftlich festgehalten und mit den Betreibern besprochen werden.
Die Aufzeichnung von Kalibrierterminen und Sicherheitsübungen unterstützt eine gleichbleibende Qualität und beschleunigt die Fehlerbehebung bei auftretenden Mängeln.
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. ist ein nationales Unternehmen, das sich auf die Forschung und Entwicklung sowie die Herstellung intelligenter Geräte für Metallverbundwerkstoffe spezialisiert hat und systematische Lösungen für die globale Baustoffindustrie bietet. Als Entwurfseinheit der „Nicht brennbaren Metallverbundplatten für architektonische Dekoration“ und ständiges Ratsmitglied der Metallabteilung der China Building Materials Federation umfassen die Kernprodukte des Unternehmens drei wichtige technologische Systeme: Produktionslinien für feuerbeständige Aluminium-Verbundplatten, Produktionslinien für Aluminium-Wabenkernmaschinen und Metall-Verbundplatten mit Aluminium-Wabenkern sowie multifunktionale, maßgeschneiderte Produktionslinien für Metall-Verbundplatten. Diese decken 12 Kategorien von High-End-Produktionslinien ab, darunter feuerbeständige Materialien der Güteklasse A2/B1, 3D-Metallverbundplatten mit Aluminiumkern und Produkte der Aluminiumwabenserie.
A1: Es handelt sich um eine kontinuierliche Linie, die CO2 in geschmolzenes PE injiziert, um einen geschäumten Kern zu bilden, und den Kern dann zwischen Metallhäuten laminiert, um Verbundplatten herzustellen.
A2: Hauptsächlich durch die CO2-Dosierrate, zusammen mit Schmelzedruck und -temperatur. Die Dosierung im geschlossenen Regelkreis trägt dazu bei, die Dichte bei langen Läufen konstant zu halten.
A3: Häufige Ursachen sind Druckschwankungen, schwache Vermischung und Gasaustritt aus der Schmelze vor der Düse. Die Überprüfung der Pumpenstabilität, des Mischerzustands und der Sensorkalibrierung ist ein praktischer erster Schritt.
A4: Das hängt vom Ziel ab. Physikalisches Schäumen bietet eine feinere Kontrolle und keine Zersetzungsrückstände, während chemisches Schäumen über ein einfacheres Zufuhrsystem verfügt. Probemuster Ihrer eigenen PE-Klasse helfen bei der Entscheidung.
A5: CO2-Detektoren, gute Belüftung, Druckentlastungsgeräte, regelmäßige Leckprüfungen und Bedienerschulung zur Notabschaltung.
A6: Teilen Sie die Zielplattenbreite, die Kerndicke, das Hautmaterial, den Dichtebereich und die erwartete Leistung mit. Dadurch kann der Hersteller eine passende Linienkonfiguration vorschlagen und Probemuster veranlassen.
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
View MoreEine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...
View More
Industriecluster im Dorf Tanshang, Ganghua Road, Stadt Jingang, Stadt Zhangjiagang, Provinz Jiangsu, China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Urheberrecht © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer Verbundplatten-Produktionslinien