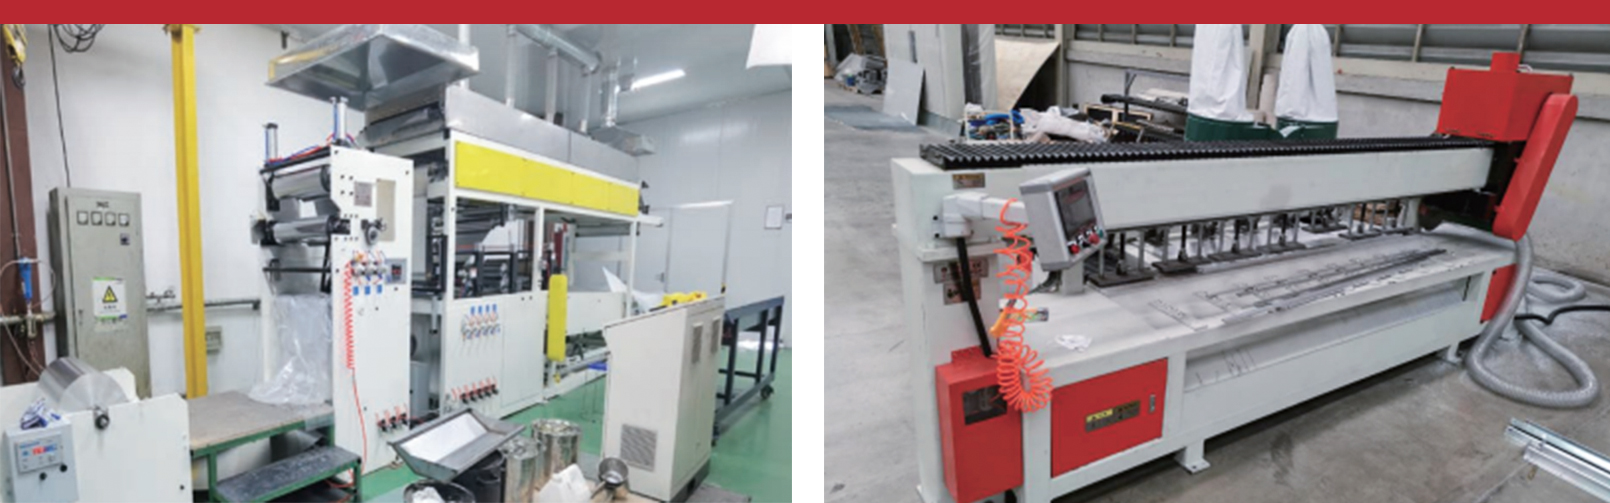
So wählen Sie eine Produktionslinie für nicht brennbares ACP vom Extrusionstyp A2 aus
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller
Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Versandsaison abnimmt, wünscht sich von der nächsten Linie normalerweise eines: einen Kern, der keine Feuchtigkeit aufnimmt. Das ist die Idee dahinter Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“. von Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Anstatt mineralgefüllte Bleche in einer Heißpresse zu pressen, extrudiert die Anlage den A2-Kern kontinuierlich durch eine Schnecke und laminiert ihn dann zwischen Aluminiumhäuten.
Die kurze Antwort für Käufer lautet: Die Linie verdient einen genauen Blick, wenn Ihre Prioritäten auf Feuchtigkeitsstabilität, kontinuierlicher Leistung und innerbetrieblicher Kontrolle des Kerns liegen. Der Hersteller meldet für seinen extrudierten Kern eine Wasseraufnahme von nahezu Null, verglichen mit 3 bis 7 Prozent bei herkömmlichen A2-Kernen. Außerdem werden Extrusionsgeschwindigkeiten über 3 m/min, Platten der Klassifizierung A2-s1,d0 gemäß GB 8624-2012 und EN 13501-1 sowie eine Schälfestigkeit von mindestens 120 N/mm angegeben.
Die Linie wird als Vollkettensystem mit drei möglichen Ausgängen beschrieben: fertige, nicht brennbare A2-Aluminium-Verbundplatten, A2-Kerngranulat für Fabriken, die bereits über Extrusionsanlagen verfügen, und A2-Kernrollen für Plattenhersteller, die laminieren möchten, ohne selbst zu extrudieren. Der Hersteller gibt eine Plattenleistung von 5.000 Quadratmetern pro Tag an. Diese Flexibilität ist wichtig, da ein Käufer in der Phase einsteigen kann, die seinen aktuellen Kapazitäten entspricht, und später expandieren kann.
Dieser Leitfaden richtet sich an Fabrikbesitzer, Anlageningenieure und Einkaufsmanager, die einen Hersteller, Lieferanten oder Exporteur einer Extrusionslinie vom Typ A2 vergleichen. Folgendes wird in den folgenden Abschnitten behandelt:
Warum die Wasseraufnahme die stille Schwachstelle herkömmlicher A2-Kerne ist
Wie supramolekulare Kopplung die Schneckenextrusion bei hoher Mineralbeladung ermöglicht
Vergleich der Extrusion mit der Heißpressproduktion hinsichtlich Geschwindigkeit und Konsistenz
Die drei Ausgänge der Linie und welcher Käufer jeweils passt
Technische Daten, Anwendungen, Recycling und eine Checkliste zur Lieferantenbewertung
Wählen Sie diesen Linientyp, wenn Feuchtigkeitsstabilität und kontinuierliche Produktion wichtiger sind als die Beibehaltung eines bekannten Heißpressverfahrens.
Warum es in einer Produktionslinie für A2-Verbundplatten aus nicht brennbarem Metall (Aluminium) wichtig ist, dass kein Wasser absorbiert wird
A2-Platten erhalten ihre Brandschutzeigenschaften durch einen Kern mit sehr hohem Mineralgehalt. Dieser Mineralgehalt macht auch viele herkömmliche A2-Kerne porös. Laut Hersteller nehmen diese Kerne etwa 3 bis 7 Prozent Feuchtigkeit auf, und die Aufnahme hält an, solange die Luftfeuchtigkeit hoch bleibt. Sobald der Kern Wasser hält, kann die Klebeverbindung zwischen Kern und Aluminiumhaut schwächer werden, und der Hersteller gibt einen Verlust der Schälfestigkeit von mehr als 20 Prozent nach Feuchtigkeitseinwirkung an.
Wo das Problem auftritt
Der Effekt ist in der Fabrikhalle selten sichtbar. Es erscheint später an Stellen, die ein Käufer nicht leicht kontrollieren kann. Eine Palette überquert einen Ozean in einem Container, der in der Hitze schwitzt. In einem Projektlager in der Nähe eines Hafens werden die Panele vor der Installation mehrere Wochen lang gelagert. Eine Fassade in einem feuchten Klima ist monatelang feuchter Luft ausgesetzt, bevor die Abdichtungsarbeiten abgeschlossen sind. In jedem Fall kann ein Kern, der Wasser aufnimmt, das Gewicht erhöhen, die Verbindungslinie aufweichen und das Risiko einer Kantenablösung erhöhen.
Der Transport bringt ein ruhigeres Problem mit sich. Die Gewichtszunahme durch Feuchtigkeit verändert das Versandgewicht und beschädigte Platten aus der Nasslagerung können zur Ablehnung von Lieferungen führen. Der Hersteller nennt geringere Logistikverluste als praktischen Vorteil eines Kerns, der keine Feuchtigkeit aufnimmt.
Die folgende Tabelle vergleicht die Angaben des Herstellers für herkömmliche A2-Kerne und seinen extrudierten Kern. Lesen Sie es als eine Erklärung der Designabsicht, die Käufer durch ihre eigenen Feuchtigkeitskonditionierungstests bestätigen sollten.
Die grauen Säulen zeigen herkömmliche A2-Kerne am unteren und oberen Ende des angegebenen Absorptionsbereichs von 3 bis 7 Prozent, gefolgt vom gemeldeten Schälfestigkeitsverlust von mehr als 20 Prozent nach Feuchtigkeitseinwirkung. Die roten Säulen zeigen den extrudierten Kern bei einer Absorption nahe Null, ohne dass ein Schälverlust gemeldet wird. Für einen Hersteller in einer feuchten Region kann dieser Unterschied den erforderlichen Spielraum für Lager- und Versandpläne verändern. Die Extrusionslinie ist um dieses Grundstück herum gebaut, daher sollten Käufer, die es bewerten, nach Feuchtigkeitskonditionierungsdaten fragen, die zu ihrem eigenen Klima und Projekttyp passen.
Fragen, die Sie jedem Lieferanten zum Thema Feuchtigkeit stellen sollten
Wie wird die Wasseraufnahme gemessen und unter welchen Feuchtigkeits- und Zeitbedingungen?
Wie hoch ist die Schälfestigkeit vor und nach der Konditionierung bei gleichem Plattenaufbau?
Wie werden Schnittkanten vor Ort geschützt?
Welche Lagerungsrichtlinien gelten vor der Installation?
Das Feuchtigkeitsverhalten des Kerns ist ein Qualitätsfaktor, der nach der Lieferung auftritt. Testen Sie ihn daher, bevor Sie sich für eine Kerntechnologie entscheiden.
Wie supramolekulare Kopplung die Schneckenextrusion bei hoher Mineralbeladung unterstützt
Die Schneckenextrusion ist ein bekanntes Verfahren für Kunststoffe, hat aber praktische Grenzen: Steigt der Füllstoffanteil sehr hoch, wird die Schmelze schwer zu verarbeiten. Mineralgefüllte A2-Materialien liegen genau in diesem Bereich. Der Hersteller gibt an, dass seine proprietäre Technologie anorganische Flammschutzmittel mit organischen Polymeren auf molekularer Ebene koppelt, wodurch die Linie Kerne mit mindestens 90 Prozent anorganischem Anteil extrudieren kann.
Warum ein hoher Mineralstoffgehalt der Punkt ist
Die A2-Klassifizierung legt strenge Grenzen dafür fest, wie viel brennbares Material eine Platte enthalten darf und wie sie sich im Brandfall verhält. Ein Kern mit einem sehr hohen anorganischen Anteil verfügt über wenig organisches Material zum Verbrennen. Die Herausforderung besteht darin, diesen Kern flexibel genug zu halten, um verarbeitet und laminiert werden zu können. Durch die Kopplung der beiden Phasen löst der Hersteller dieses Problem.
Was die Granulatdaten sagen
Vom Hersteller angegebene Kerngranulatdaten
Artikel
Angegebener Wert
Zusammensetzung
Anorganischer Anteil von mindestens 90 Prozent
Flammhemmend
A2 bewertet
Verarbeitung
Doppelschnecken- oder Einschneckenextrusion
Tagesleistung
200 Tonnen auf 8 Produktionslinien
Die folgende Tabelle zeigt die angegebene Zusammensetzung des Granulats als Fortschrittsring. Es macht die Proportionen leicht erkennbar und bietet Käufern bei technischen Diskussionen eine einfache Referenz.
Der rote Bogen stellt den anorganischen Anteil von mindestens 90 Prozent dar, der kleine graue Bereich zeigt die organischen Bindemittel und Zusatzstoffe. Aufgrund des hohen anorganischen Anteils ist die Prozesskontrolle am Extruder wichtiger als bei herkömmlichen Kunststofflinien. Vorschubgeschwindigkeit, Schneckengeschwindigkeit und Temperaturprofil beeinflussen alle die Qualität der Schmelze, und die Erfahrung des Lieferanten mit diesen Einstellungen ist Teil dessen, was ein Käufer kauft. Bitten Sie um einen Probelauf mit dem Granulattyp, den Sie verwenden möchten, und fragen Sie, wie das Steuersystem das Schneckendrehmoment und die Schmelzetemperatur aufzeichnet.
Ein hoher Mineralstoffanteil bringt nur dann einen Mehrwert, wenn der Extrusionsprozess stabil bleibt. Bewerten Sie daher die Prozesskontrolle des Lieferanten und nicht nur die Rezeptur.
Extrusionsproduktion vom Typ A2 im Vergleich zur Heißpressproduktion: Geschwindigkeit und Konsistenz
Die meisten auf dem Markt erhältlichen A2-Verbundplatten werden hergestellt, indem mineralgefüllte Kerne in einer Heißpresse geformt und der Kern dann mit den Deckschichten verbunden werden. Diese Methode ist ausgereift, aber es ist ein Stop-and-Go-Prozess. Der Extrusionsweg ist kontinuierlich: Das Granulat gelangt in den Extruder, der Kern verlässt ihn als Rolle oder Folie und wird im Laminierbereich mit einem Klebefilm an die Aluminiumhäute gebunden.
Der Hersteller gibt die Extrusionsgeschwindigkeit mit über 3 m/min an, gegenüber unter 2 m/min für die herkömmliche Heißpressumformung. Der kontinuierliche Betrieb unterstützt zudem die Chargenkonsistenz, da der Prozess nicht bei jedem Presszyklus neu gestartet wird. Temperatur und Dicke stabilisieren sich, und die Bediener verbringen mehr Zeit mit der Überwachung als mit dem Beladen.
Um den Geschwindigkeitsunterschied konkret zu machen, werden im folgenden Flächendiagramm die beiden angegebenen Geschwindigkeiten in die Länge des in einer 8-Stunden-Schicht produzierten Kerns umgerechnet. Bei der Berechnung werden die vom Hersteller angegebenen Geschwindigkeitsgrenzen verwendet, sodass die minimale Extrusionsleistung der maximalen Heißpressleistung gegenübergestellt wird.
Bei 3 m/min produziert eine Linie, die 8 Stunden lang läuft, etwa 1.440 Meter Kern, während ein Heißpressprozess mit 2 m/min im gleichen Zeitraum etwa 960 Meter produziert. Das ist ein Unterschied von etwa 480 Metern pro Schicht, also rund die Hälfte mehr Leistung bei den genannten Grenzwerten. In der Praxis kommt es bei beiden Prozessen zu Ausfallzeiten, Umstellungen und Breitenanpassungen, sodass die tatsächlichen Zahlen abweichen können. Dennoch kann ein Käufer, der die Lieferung großer Fassadenprojekte plant, diese Berechnung verwenden, um zu vergleichen, wie viel zusätzliche Kapazität eine Extrusionsproduktionslinie vom Typ A2 zu einem Werk hinzufügen könnte.
Konventionell A2 ACP compared with extruded A2, based on manufacturer data
Dimension
Konventionell A2 ACP
Extrudiert A2
Kernprozess
Mineralgefüllter Kern mit Heißpressformung
Supramolekulare Kopplung mit Schneckenextrusion
Wasseraufnahme
3 bis 7 Prozent, weiterhin Luftfeuchtigkeit
Nahe Null
Schälfestigkeit nach Feuchtigkeit
Verlust von mehr als 20 Prozent
Kein Verlust gemeldet
Kernflexibilität
Brüchig, kann beim Biegen reißen
Gute Dehnung, biegbar
Klebemethode
Heißpressen mit Klebefolie
Kontinuierliche Heißlaminierung mit Klebefolie
Produktionsgeschwindigkeit
Unter 2 m/min
Über 3 m/min
Chargenkonsistenz
Auffällige Variation
Hohe Konstanz im Dauerbetrieb
Recyclingfähigkeit
Schwierig
Konzipiert für die Wiederverwendung von Reststücken
Transportverlust
Gewichtszunahme und Schäden durch Feuchtigkeit
Geringerer Verlust, kein Feuchtigkeitsgewinn
Die Kernflexibilität verdient eine eigene Note. Beim Fräsen und Falten von Paneelen für Fassadenkassetten kann ein brüchiger Kern reißen. Ein Kern mit besserer Dehnung lässt sich einfacher herstellen, was die Nacharbeit in der Werkstatt des Herstellers reduziert. Dieser Downstream-Vorteil kann leicht übersehen werden, wenn man Geräte nur hinsichtlich des Durchsatzes vergleicht.
Die kontinuierliche Extrusion verändert sowohl die Geschwindigkeit als auch die Konsistenz. Vergleichen Sie daher die Produktionslinien hinsichtlich der Produktion pro Schicht und der Chargenvariation miteinander.
Was die Extrusions-Produktionslinie Typ A2 produziert: Platten, Granulat und Kernrollen
Hongyang beschreibt die Linie als ein Komplettsystem vom Granulat bis zur fertigen Platte. Die praktische Bedeutung besteht darin, dass drei verschiedene Produkte aus derselben Technologie hervorgehen können und ein Käufer entscheiden kann, welches zum Unternehmen passt.
A2 nicht brennbare Aluminium-Verbundplatten
Die fertige Platte verwendet einen extrudierten anorganischen A2-Kern zwischen Metallhäuten. Der Hersteller gibt eine Kapazität von 5.000 Quadratmetern pro Tag an und listet Zertifizierungsreferenzen nach EN 13501-1, GB 8624-2012, BS 476 und ASTM E84 auf. Dies ist der Weg für einen Hersteller, der den gesamten Prozess unter einem Dach abwickeln möchte.
A2 nicht brennbares Kerngranulat
Granulat ist die Rohform des Kerns. Sie richten sich an Hersteller, die bereits über Extrusionslinien verfügen und A2-Kerne auf eigenen Anlagen herstellen möchten. Der Hersteller gibt eine Granulatproduktion von 200 Tonnen pro Tag auf 8 Produktionslinien an.
Rollen mit nicht brennbarem A2-Kern
Kernrollen sind kontinuierlich extrudierte Kerne auf einer Rolle, bereit für die Heißlaminierung mit Metallhäuten. Sie richten sich an Hersteller von Verbundplatten, die auf die eigene Extrusion verzichten möchten. Die angegebene Leistung beträgt 50 Tonnen pro Tag aus einer Produktionslinie, und die Rollen können auch in anderen Sandwichstrukturen verwendet werden, die einen nicht brennbaren Kern benötigen.
Drei Ausgänge der Linie und jeweils einer passt zum Käufer
Ausgabe
Formular
Angegebene Kapazität
Geeignet für
A2-Verbundplatte
Fertigplatte, 2 bis 6 mm dick
5.000 Quadratmeter pro Tag
Hersteller, die eine komplette Produktlinie suchen
Kerngranulat
Extrusionsfertiges Granulat
200 Tonnen pro Tag, 8 Linien
Fabriken mit bestehenden Extrusionslinien
Kernrollen
Durchgehender Kern auf Rolle
50 Tonnen pro Tag, 1 Linie
Plattenhersteller, die ausschließlich laminieren
Das Unternehmen gibt an, dass Käufer je nach Bedarf jedes Zwischenprodukt erwerben können. Dies ist nützlich für Hersteller, die mit Kernrollen beginnen möchten, um den Markt zu testen, und dann Granulat- und Extrusionskapazitäten hinzufügen möchten, wenn die Mengen dies rechtfertigen.
Beginnen Sie in der Phase, in der Ihre Fabrik am stärksten ist, und erweitern Sie die Upstream-Kapazität, wenn die Nachfrage steigt.
Über Zhangjiagang Hongyang Machinery Equipment Co., Ltd.
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. ist ein nationales Unternehmen, das sich auf die Forschung und Entwicklung sowie die Herstellung intelligenter Geräte für Metallverbundwerkstoffe spezialisiert hat und systematische Lösungen für die globale Baustoffindustrie bietet. Als Entwurfseinheit für den Standard „Nicht brennbare Metallverbundplatten für architektonische Dekoration“ und ständiges Ratsmitglied der Metallabteilung der China Building Materials Federation umfassen die Kernprodukte des Unternehmens drei große technologische Systeme: Produktionslinien für feuerbeständige Aluminium-Verbundplatten, Produktionslinien für Aluminium-Wabenkernmaschinen und Metall-Verbundplatten mit Aluminium-Wabenkern sowie multifunktionale, maßgeschneiderte Produktionslinien für Metall-Verbundplatten. Diese decken 12 Kategorien von Hoch-End-Produktionslinien ab, darunter feuerbeständige Materialien der Güteklasse A2/B1, 3D-Metallverbundplatten mit Aluminiumkern und Produkte der Aluminiumwabenserie.
Mit Unterstützung des Suzhou Engineering Technology Research Center und der Graduate Workstation der Provinz Jiangsu hat das Unternehmen drei Technologieplattformen aufgebaut: Präzisionsgetriebesteuerung, intelligente Prozesssysteme und modulares Design. Seine Ausrüstung wurde in 45 Länder und Regionen exportiert, darunter Europa, die Vereinigten Staaten, den Nahen Osten und den asiatisch-pazifischen Raum, und es hat 14 der 20 weltweit führenden Hersteller von Metallverbundwerkstoffen beliefert. Das Unternehmen verfügt über eine ISO 9001-Zertifizierung für das Qualitätsmanagementsystem und eine CE-Zertifizierung, bietet eine weltweite Notfallreaktion innerhalb von 48 Stunden und meldet Inbetriebnahmezyklen, die etwa 30 Prozent kürzer sind als der Branchenstandard. Es hält 70 Kernpatente.
Firmenprofil auf einen Blick
Artikel
Detailliert
Produktkategorien
12 Kategorien von Hoch-End-Produktionslinien
Reichweite exportieren
45 Länder und Regionen
Kernpatente
70
Qualitätszertifizierung
ISO 9001 und CE
Service-Antwort
48-Stunden-globale Notfallreaktion
Als Hersteller und Exporteur einer Extrusionslinie vom Typ A2 direkt ab Werk unterstützt das Unternehmen die Beschaffung im Großhandel, die Anpassung von OEM-Projekten und den langfristigen Service. Die Verantwortung für den Prozess vom Kerngranulat bis zur fertigen Platte ermöglicht es einem Ansprechpartner, Design, Lieferung und Schulung zu übernehmen.
Ein Hersteller, der Granulat, Kernrollen und fertige Platten im eigenen Haus kontrolliert, kann Käufer in jeder Phase eines Linienprojekts unterstützen.
Technische Daten, die vor der Auswahl einer Produktionslinie für A2-Verbundplatten aus nicht brennbarem Metall (Aluminium) überprüft werden müssen
Technische Daten geben Käufern Aufschluss darüber, was das Panel erreichen soll und was ihr Qualitätsteam überprüfen muss. Der Hersteller veröffentlicht die folgenden Werte für seine Extrusionsplatte vom Typ A2, die als Testdaten Dritter gemäß den angegebenen Normen gemeldet werden.
Vom Hersteller veröffentlichte Paneleigenschaften
Eigentum
Standard
Wert
Gesamtdicke
GB/T 17748-2008
2, 3, 4, 5 oder 6 mm
Dicke der Aluminiumhaut
GB/T 17748-2008
0,2, 0,3, 0,4 oder 0,5 mm
Breite
Nicht angegeben
Bis zu 2000 mm, anpassbar
Brandklassifizierung
GB 8624-2012
A2-s1,d0
Brandklassifizierung
EN 13501-1
A2-s1,d0
Brandklassifizierung
BS 476 Teile 6 und 7
Klasse 0 und Klasse 1
Oberflächenverbrennung
ASTM E84
Klasse 1, Flammenausbreitung 25 oder weniger, Rauchentwicklung 50 oder weniger
Großbrand an der Fassade
NFPA 285
Als Pass erfasst
Schälfestigkeit
GB/T 17748
Mindestens 120 N/mm
Biegefestigkeit
GB/T 17748
Mindestens 150 MPa
Gesichtsbeschichtung
Nicht angegeben
PVDF, PE oder kundenspezifisch
So lesen Sie die Brandklassifizierungen
In A2-s1,d0 zeigt der A2-Teil einen begrenzten Beitrag zum Brand an, der s1-Teil zeigt eine geringe Rauchentwicklung an und d0 zeigt an, dass im Test keine brennenden Tropfen vorhanden waren. BS 476 Klasse 0 und Klasse 1 sind Referenzen, die in mehreren Märkten verwendet werden, die britische Standards übernommen haben, und ASTM E84 ist ein in Nordamerika weit verbreiteter Oberflächenbrenntest. NFPA 285 ist ein umfassender Fassadentest, der prüft, wie sich eine Wandbaugruppe verhält, nicht nur das Paneel selbst.
Was ist mit dem Lieferanten zu bestätigen?
Dass die Testberichte die gleiche Dicke, Haut und Beschichtung wie Ihr geplantes Produkt abdecken
Welches Prüflabor hat jeden Bericht ausgestellt und zu welchem Datum?
Ob ein Fassadenmontageergebnis für Ihre Wandgestaltung gilt oder nur für den geprüften Aufbau
Wie das Werk die Schälfestigkeit und Biegefestigkeit während der Produktion erfasst
Die Ergebnisse des Brandtests gelten für die getestete Konfiguration. Für einige Tests kann eine Änderung der Hautdicke, der Beschichtung oder des Klebefilms von Bedeutung sein, daher sollten Käufer die Berichtsliste zu Beginn des Projekts mit ihrem beabsichtigten Produktsortiment abgleichen.
Ordnen Sie jeden Bericht genau dem Panelaufbau zu, den Sie verkaufen möchten, bevor Sie sich auf eine Klassifizierung in einer Ausschreibung verlassen.
Anwendungsszenarien für extrudierte, nicht brennbare A2-Verbundplatten
Der Hersteller listet fünf Szenarien für die in dieser Linie hergestellten Panels auf. Jede davon ist mit einem anderen Anliegen des Käufers verknüpft und wirkt sich darauf aus, wie ein Hersteller seine Vertriebsanstrengungen plant.
Fassaden von Hochhäusern
Für Hochhausprojekte sind häufig Materialien mit strenger Brandschutzklasse erforderlich, und Planer achten auf Klassifizierungen wie A2-s1,d0. Ein Plattenhersteller, der dieses Segment bedient, profitiert von einer vollständigen Dokumentation und konsistenten Chargen, da für ein einzelnes Projekt möglicherweise mehrere tausend Quadratmeter über Monate hinweg geliefert werden müssen.
Gewerbebauten, Hotels, Krankenhäuser und Bildungseinrichtungen
Diese Gebäudetypen unterliegen einer hohen Belegung und strengen Evakuierungsvorschriften, weshalb häufig eine nicht brennbare Verkleidung vorgeschrieben ist. In feuchten Regionen oder an Küstenstandorten trägt ein Kern, der keine Feuchtigkeit aufnimmt, dazu bei, das langfristige Erscheinungsbild und die Haftung der Platte zu unterstützen.
Renovierungsprojekte
Viele Renovierungsprojekte folgen aktualisierten Brandschutzanforderungen und ersetzen ältere Verkleidungen. Platten mit guter Biegbarkeit lassen sich für Nachrüstungen leichter in kundenspezifische Formen umwandeln, was den Installateuren helfen kann, wenn die Abmessungen nicht einheitlich sind.
Exportorientierte Hersteller
Hersteller, die in mehreren Regionen verkaufen, benötigen Panels, die unterschiedliche Klassifizierungssysteme erfüllen können. Der Hersteller listet Testreferenzen aus China, der Europäischen Union, dem Vereinigten Königreich und den Vereinigten Staaten auf, was Gespräche mit Käufern in diesen Märkten unterstützt. Jeder Markt sollte dennoch auf lokale Genehmigungsregeln überprüft werden.
Große Bauprojekte
Große Projekte benötigen eine stetige Versorgung. Kontinuierliche Extrusion und eine vertikal integrierte Kette helfen einer Fabrik bei der Planung von Durchlaufzeiten, da wichtige Materialien aus derselben Quelle stammen und der Prozess nicht von Chargenpresszyklen abhängt.
Passen Sie die Stärken des Panels an das Szenario an: Feuchtigkeitsstabilität für feuchte Standorte, Konsistenz für große Projekte und dokumentierte Klassifizierung für den Export.
Überlegungen zu Recycling und Logistik für eine Extrusions-Produktionslinie vom Typ A2
Die Materialhandhabung ist Teil jeder Produktionslinienentscheidung und wirkt sich darauf aus, wie eine Fabrik mit Abfall und Versand umgeht. Der Hersteller gibt an, dass Produktionsreste verarbeitet und in der Kernextrusion wiederverwendet werden können. Damit schließt sich ein Kreislauf, den herkömmliche Heißpresskerne angeblich erschweren, da sich mineralstoffreiche Presskerne nur schwer wiederverarbeiten lassen.
Der Hersteller weist außerdem darauf hin, dass Installationsabfälle beim Kunden einen Recyclingwert haben. Für einen Hersteller, der Platten in Kassetten schneidet, sind Verschnitte ein echter Teil des Materialstroms, und eine Rücknahme- oder Wiederverwendungsvereinbarung kann das Entsorgungsvolumen reduzieren. Der praktische Umfang hängt von den Sammelsystemen und den örtlichen Vorschriften ab. Daher sollten Käufer die Vereinbarungen direkt mit dem Lieferanten besprechen.
Fragen, die es wert sind, gestellt zu werden
Welcher Anteil der Verschnitte kann in den Extruder zurückgeführt werden, bevor die Qualität beeinträchtigt wird?
Muss wiederaufbereitetes Material vor der Wiederverwendung einer besonderen Handhabung oder Prüfung unterzogen werden?
Wie soll beim Recycling Hautmetall vom Kern getrennt werden?
Welche Verpackung wird für Exportsendungen empfohlen?
Auf der logistischen Seite vermeidet ein Kern, der keine Feuchtigkeit aufnimmt, Gewichtsveränderungen und Schäden, die bei nasser Lagerung auftreten können. Das vereinfacht die Versanddokumentation und kann Streitigkeiten bei der Lieferung reduzieren. Dies sind Vorteile, die selten auf einem Datenblatt erscheinen, sich aber im täglichen Betrieb zeigen.
Fordern Sie ein klares Verfahren zur Wiederverwendung von Reststücken, da die Vorteile des Recyclings von den Prozessdetails und nicht nur von den Materialeigenschaften abhängen.
Vergleich von extrudiertem A2 mit herkömmlichen Optionen: Eine Entscheidungsmatrix
Technologieentscheidungen fallen leichter, wenn die Kompromisse sichtbar sind. In der folgenden Matrix sind sechs Faktoren zusammengefasst, die Käufer häufig berücksichtigen, wenn sie die herkömmliche Heißpress-A2-Produktion mit einer Extrusionslinie vergleichen. Es nutzt den eigenen Vergleich des Herstellers als Quelle und fügt einen Faktor hinzu, bei dem der herkömmliche Ansatz einen Vorteil hat.
Laut Herstellervergleich schneidet die Produktion des Extrusionstyps A2 in puncto Feuchtigkeitsstabilität, Geschwindigkeit, Konsistenz, Flexibilität und Recyclingfähigkeit besser ab. Die konventionelle Heißpress-Produktion behält einen Marktvorteil, da sie schon länger im Einsatz ist und viele Hersteller damit vertraut sind. Ein Käufer sollte diese Faktoren gegen die örtlichen Gegebenheiten abwägen. In einem feuchten Markt mit großen Fassadenaufträgen haben die ersten fünf Reihen möglicherweise mehr Gewicht als Vertrautheit. In einem Markt, in dem sich Hersteller gegen neue Materialien wehren, benötigen die Vertriebsanstrengungen für einen neueren Kern möglicherweise zusätzliche Unterstützung, einschließlich Schulungsmaterial und Musterplatten.
Es ist sinnvoll, den Lieferanten nach Referenzkunden, Musterplatten und einem Besuch einer laufenden Linie zu fragen. Die Betrachtung des Prozesses im Betrieb liefert mehr Informationen als jede Tabelle und ermöglicht es Ihren Ingenieuren, Details wie Kantenqualität und Oberflächenebenheit zu überprüfen.
Betrachten Sie die Matrix als Ausgangspunkt und ersetzen Sie die Bewertungen nach einem Werksbesuch und einer Musterprüfung durch Ihre eigenen.
Lieferantenbewertung, Inbetriebnahme und After-Sales-Unterstützung
Eine Produktionslinie schafft nur dann Wert, wenn sie eine stabile Produktion erreicht. Hongyang bietet Projektdienstleistungen, Remote-Service und Vor-Ort-Service an und bietet eine weltweite Notfallreaktion innerhalb von 48 Stunden. Das Unternehmen meldet außerdem, dass die Inbetriebnahmezyklen etwa 30 Prozent kürzer sind als in der Industrie üblich, und verfügt über 70 Kernpatente sowie eine ISO 9001- und CE-Zertifizierung. Dies sind nützliche Anhaltspunkte, und Käufer sollten bestätigen, wie sie sich für ihr eigenes Projekt bewerben.
Eine praktische Checkliste zur Bewertung
Definieren Sie das Produkt, das Sie zuerst verkaufen möchten: Platten, Rollen oder eine Mischung.
Bestätigen Sie die Zielklassifizierung und die Märkte, in denen die Panels verkauft werden.
Fordern Sie Testberichte an, die zu Ihrer gewünschten Dicke, Haut und Beschichtung passen.
Fragen Sie nach Daten zur Feuchtigkeitskonditionierung und Ergebnissen zur Schälfestigkeit.
Überprüfen Sie die Prozesssteuerung des Extruders, einschließlich der Protokollierung des Schneckendrehmoments und der Schmelzetemperatur.
Rohstoffversorgung klären: Granulat, Kernrollen oder Eigencompoundierung.
Vereinbaren Sie Schulungen, Inbetriebnahmemeilensteine und Abnahmetests schriftlich.
Bestätigen Sie Fernunterstützungsvereinbarungen und Ersatzteilplanung.
Häufige Projektrisiken und Möglichkeiten, diese zu reduzieren
Risiko
Wie es aussieht
So reduzieren Sie es
Nicht übereinstimmende Testberichte
Die Klassifizierung erstreckt sich nicht auf das verkaufte Produkt
Ordnen Sie jeden Bericht dem exakten Panelaufbau zu
Instabilität des Extruders
Variabel core thickness or density
Überprüfen Sie die Prozesskontrolle und führen Sie Testchargen durch
Feuchtigkeit exposure in transit
Gewichtszunahme oder Bindungsprobleme bei der Ankunft
Fragen Sie nach Konditionierungsdaten und Verpackungshinweisen
Langsamer Hochlauf
Ausgabe grows slowly after installation
Vereinbaren Sie Meilensteine und Schulungspläne im Vertrag
Unklare Rohstoffroute
Verzögerungen bei der Granulat- oder Rollenversorgung
Entscheiden Sie sich frühzeitig, ob Sie Zwischenprodukte kaufen oder produzieren möchten
Viele dieser Risiken lassen sich bereits in der Planungsphase, wenn die Konfiguration noch flexibel ist, kostengünstiger angehen. Eine frühzeitige Dokumentation der Erwartungen erleichtert zudem den Vergleich von Lieferanten auf Augenhöhe.
Vereinbaren Sie Spezifikationen, Testnachweise und Meilensteine der Inbetriebnahme schriftlich, bevor die Ausrüstung ausgeliefert wird.
Entdecken Sie mehr auf der Hongyang-Website
Leser, die sich bestimmte Maschinen, verwandte Linien oder Dienstleistungen ansehen möchten, können die folgenden Seiten nutzen. Jeder Link öffnet eine Seite auf der offiziellen Website des Herstellers.
Die Wahl einer Extrusions-Produktionslinie vom Typ A2 ist sowohl eine Entscheidung über die Materialtechnologie als auch über die Maschinen. Ein Lieferant, der seinen Kernprozess erklärt, Testreferenzen weitergibt und strukturierte Inbetriebnahmeunterstützung bietet, gibt Käufern die Informationen, die sie benötigen, um Optionen vertrauensvoll vergleichen zu können.
Beginnen Sie mit der Spezifikation Ihres Zielmarkts und des Panels und bringen Sie dann eine schriftliche Anforderungsliste zum ersten technischen Treffen mit.
Häufig gestellte Fragen zur Extrusionslinie für nicht brennbare Verbundplatten vom Typ A2
Q1. Was ist eine Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“?
A1. Dabei handelt es sich um ein Fertigungssystem, bei dem ein nicht brennbarer A2-Kern durch eine Schnecke extrudiert und zwischen Aluminiumhäuten laminiert wird. Der Hersteller beschreibt es als eine Vollkettenlinie, die Kerngranulate, Kernrollen und fertige Platten herstellen kann.
Q2. Was bedeutet null Wasseraufnahme für A2-Platten?
A2. Dabei handelt es sich um einen Kern, der sehr wenig Feuchtigkeit aufnimmt. Der Hersteller gibt für seinen extrudierten Kern eine Absorption von nahezu Null an, verglichen mit 3 bis 7 Prozent für herkömmliche A2-Kerne, und meldet keinen Verlust der Schälfestigkeit nach Feuchtigkeitseinwirkung. Käufer sollten dies durch eigene Konditionierungstests bestätigen.
Q3. Welche Brandklassifizierungen sind für das Panel aufgeführt?
A3. In den veröffentlichten Daten sind A2-s1,d0 gemäß GB 8624-2012 und EN 13501-1, Klasse 0 und Klasse 1 gemäß BS 476 Teile 6 und 7, Klasse 1 gemäß ASTM E84 und ein aufgezeichneter Bestanden gemäß NFPA 285 aufgeführt. Überprüfen Sie, ob jeder Bericht mit dem Plattenaufbau übereinstimmt, den Sie verkaufen möchten.
Q4. Wie schnell ist die Extrusion im Vergleich zur Heißpressproduktion?
A4. Der Hersteller gibt eine Extrusionsgeschwindigkeit von über 3 m/min an, im Vergleich zu unter 2 m/min bei der herkömmlichen Heißpressumformung. Bei einer 8-Stunden-Schicht sind das etwa 1.440 Meter gegenüber 960 Metern bei den angegebenen Grenzwerten, vor Ausfallzeiten und Umstellungen.
F5. Kann ich Granulat oder Kernrollen anstelle des kompletten Sortiments kaufen?
A5. Ja. Der Hersteller listet A2-Kerngranulate für Fabriken mit bestehenden Extrusionslinien und A2-Kernrollen für Plattenhersteller auf, die nur laminieren. Die angegebenen Kapazitäten betragen 200 Tonnen pro Tag für Granulat auf 8 Linien und 50 Tonnen pro Tag für Kernrollen aus einer Linie.
F6. Welche Panelgrößen unterstützt die Linie?
A6. Die veröffentlichten Werte geben eine Gesamtdicke von 2 bis 6 mm, eine Aluminiumhautdicke von 0,2 bis 0,5 mm und eine Breite von bis zu 2000 mm an, wobei individuelle Anpassungen möglich sind. Zu den Oberflächenbeschichtungen gehören PVDF, PE und kundenspezifische Optionen.
F7. Welche Unterstützung bietet Hongyang nach der Lieferung?
A7. Das Unternehmen bietet Projektdienstleistungen, Remote-Service und Vor-Ort-Service mit einer weltweiten Notfallreaktion innerhalb von 48 Stunden. Darüber hinaus werden Inbetriebnahmezyklen gemeldet, die etwa 30 Prozent kürzer sind als der Industriestandard.
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
Eine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
What Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
Projektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...