Holen Sie sich ein Angebot

+86-18862679789


admin@evertopest.com

Kaltumformung ist der Begriff, den Produktionsleiter und Beschaffungsteams immer wieder hören, wenn sie mit der Bewertung von Metallverbundplattenlinien beginnen. Im Sinne der Metallverarbeitung bedeutet Kaltumformung das Umformen von Metall bei Raumtemperatur, ohne das Werkstück vorzuwärmen. In der Verbundplattenindustrie treibt das gleiche Prinzip das Rollformen von Aluminium- oder Stahlhäuten, das Kaltlaminieren der Haut-zu-Kern-Struktur, das Prägen, das Riffeln und mehrere Hilfsschritte voran, die Metallrollen in flache, feuerbeständige Bauplatten verwandeln. Die Schlussfolgerung steht an erster Stelle: Ganz gleich, ob Sie ein Plattenhersteller, ein Ausrüstungsgroßhändler oder ein Käufer sind, der eine neue Produktionslinie plant, die Qualität des Kaltumformabschnitts entscheidet über die Genauigkeit, Geschwindigkeit und Betriebskosten aller nachgelagerten Prozesse.
Das Unternehmen hinter der A1A2 ACP Line-Plattform, Zhangjiagang Hongyang Machinery Equipment Co., Ltd., hat sein Produktionssystem genau nach dieser Logik aufgebaut. Anstatt sich auf schwere Heizgeräte zu verlassen, verwenden die Produktionslinien für Metallverbundplatten eine kontrollierte Kaltumformungstechnologie, um dünne verzinkte Stahl- oder Aluminiumhäute zu formen, enge Maßtoleranzen einzuhalten und nicht brennbare A2- oder flammhemmende B1-Kerne unter Druck zu verbinden. Aus diesem Grund wird im weiteren Verlauf dieses Leitfadens genau untersucht, wie die Kaltumformung funktioniert, warum sie bei den meisten Plattentypen die Warmumformung übertrifft und was Sie überprüfen sollten, bevor Sie eine Kaltumformungslinie von einem Hersteller oder Lieferanten kaufen.
Die Kaltumformung ist die Kerndisziplin der modernen Metallverbundplattenproduktion, denn sie kontrolliert gleichzeitig Ebenheit, Toleranzen, Energieverbrauch und Brandverhaltenskonstanz.
Bei der Kaltumformung handelt es sich um eine Familie von Metallbearbeitungsprozessen, die bei oder nahe der Umgebungstemperatur ohne absichtliche Erwärmung des Werkstücks durchgeführt werden. In der konventionellen Fertigung umfasst es Kaltstauchen, Kaltfließpressen, Kaltwalzformen, Biegen, Stanzen und Ziehen. Da das Metall unterhalb seiner Rekristallisationstemperatur bleibt, härtet das Material bei der Verformung aus, weshalb kaltumgeformte Teile in der Regel eine höhere Streckgrenze aufweisen als die gleiche Geometrie, die durch Warmumformung erzeugt wird.
Bei Metallverbundplatten tritt die Kaltumformung in vier praktischen Bereichen auf: Formen der Metallhäute zu flachen oder profilierten Blechen, Formen von Wellen oder dreidimensionalen Strukturen, Prägen dekorativer Muster und Pressverbinden der Haut mit dem Kern in einer Kaltlaminierstation. Der gemeinsame Nenner ist, dass das Metall nicht über etwa 30 bis 50 Grad Celsius erhitzt wird. Die Energie fließt in den Walzendruck, die Spulen, den Vorschubantrieb und die Laminierkraft und nicht in einen Ofen oder ein Thermoölsystem.
Die Kaltumformung ist sowohl für die Produktqualität als auch für die Wirtschaftlichkeit von Bedeutung. Was die Qualität betrifft, sorgt eine kaltgeformte Haut dafür, dass die Beschichtung intakt bleibt, thermische Verformungen vermieden werden und ein gleichmäßiges Dickenprofil über die gesamte Plattenbreite erhalten bleibt. Aus wirtschaftlicher Sicht verbraucht eine Kaltroute nur einen Bruchteil der Energie, die für die Warmumformung oder Warmlaminierung erforderlich ist, was sich besonders bei Linien zeigt, die im Dreischichtbetrieb pro Tag laufen.
| Vergleichsartikel | Kaltumformung | Warmumformung |
|---|---|---|
| Umformtemperatur | Umgebungstemperatur, normalerweise unter 40 °C | Je nach Legierung und Verfahren mehrere Hundert Grad Celsius |
| Energieverbrauch | Niedrig; dominiert von mechanischen Antrieben und Pumpen | Hoch; Erwärmen, Halten und kontrolliertes Kühlen sind erforderlich |
| Oberflächenbeschaffenheit | Ausgezeichnet; Beschichtungen und Folien werden nicht beschädigt | Bei unzureichender Prozesskontrolle sind Oxidablagerungen oder Verfärbungen möglich |
| Maßtoleranz | Sehr gut; typische Breitentoleranz ±0,2 mm | Gut, aber thermische Kontraktion muss berücksichtigt werden |
| Mechanische Festigkeit | Durch Kaltverfestigung wird die Streckgrenze erhöht | Die Festigkeit hängt normalerweise von der späteren Wärmebehandlung der Legierung ab |
| Werkzeugverschleiß | Mäßig; Gehärtete Walzen halten lange | Höher, insbesondere bei wiederholten thermischen Zyklen |
| Typische Panellinien | ACP, A2 feuerfest, Wabenstruktur, gewellt, Doppelmetallleitung | Heißlaminieranlagen, Heißpressen dickerer Bleche, Heißextrusionsprofile |
Aus der Tabelle lässt sich für den Baustoffsektor eine Schlussfolgerung ableiten: Die Kaltumformung ist die Standardmethode für dünne Deckschichten unter etwa 1,5 mm, die nahezu alle heute auf dem Markt erhältlichen architektonischen Metallverbundplatten abdeckt.
Die Kaltumformung ist bei Metallverbundplatten kein Nischenverfahren; Es ist die standardmäßige technologische Grundlage für die Produktion von leichten ACP-, A2-, Waben-, Wellplatten- und Doppelmetallplatten.
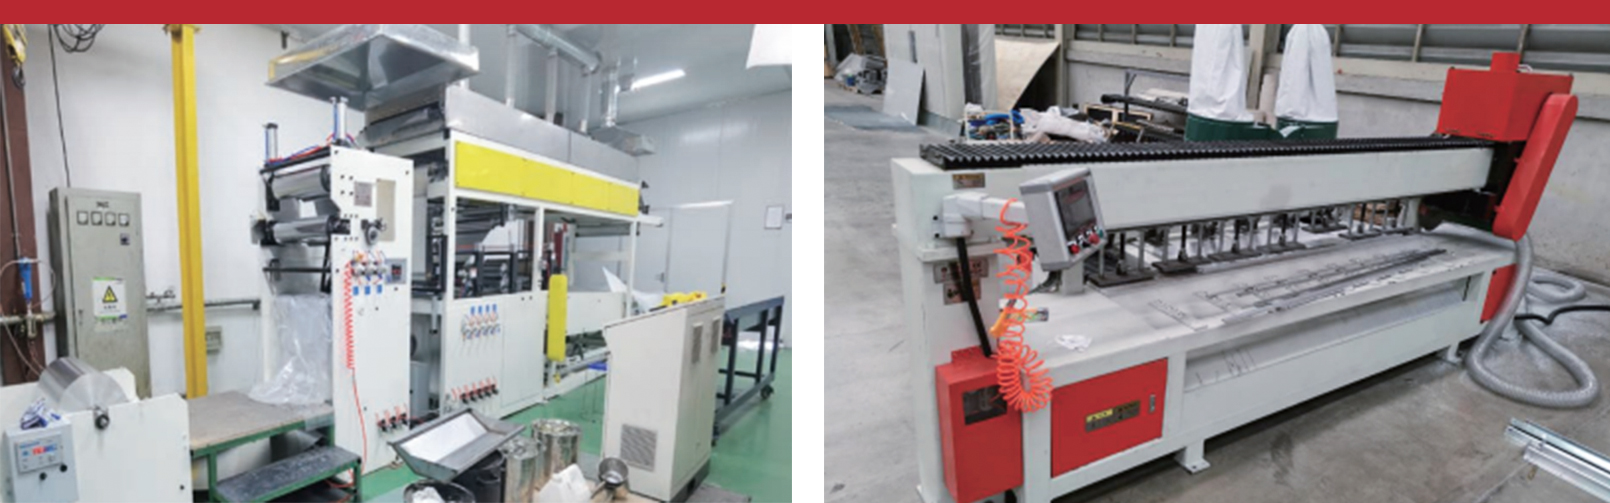
Eine komplette Kaltumformungslinie für Verbundplatten vereint mehrere Umform- und Handhabungsstationen in einem kontinuierlichen Prozessablauf. Die folgende Reihenfolge ist typisch für eine Aluminium-Verbundplattenlinie und gilt mit geringfügigen Änderungen auch für A2-Brandschutzlinien und Doppelmetalllinien.
 Produktionslinie für Kaltumformung von Aluminium-Verbundplatten Diese automatisierte Linie fertigt kontinuierlich Aluminium-Verbundplatten mit anpassbaren Endgrößen und verfügt über eine präzise Mehrzonen-Temperaturregelung und eine starke Verbindung zwischen Aluminiumfolie und Kernmaterialien, was sie zu einer zuverlässigen Kernwahl für die ACP-Herstellung macht. Produkt anzeigen →
Jede Station gehört zum Konzept der Kaltumformung, da für die Formgebung keine Wärme eingesetzt wird. Bei A2-Brandschutzplatten ist die Kaltkaschierung besonders wichtig. Mineralische Kernmaterialien, die in A2-Platten verwendet werden, enthalten normalerweise hydratisierte Verbindungen und anorganische Füllstoffe, die sich bei längerer Hitze zersetzen können. Indem der gesamte Prozess kalt gehalten wird, wird die Kernchemie geschützt, die Nichtbrennbarkeitsklasse des Panels bleibt erhalten und die Kapital- und Betriebskosten für thermische Ausrüstung werden vermieden.
Aus Einkaufssicht ist dies auch der Punkt, an dem sich ein zuverlässiger Hersteller vom einfachen Maschinenverkäufer unterscheidet. Bei einer Kaltformungslinie handelt es sich um ein System voneinander abhängiger Antriebe: Die Abwickelhaspel muss genau mit der Geschwindigkeit des Rollenformers vorrücken, der Klebstoffauftrager muss der Geschwindigkeit der Linie folgen und die Laminierwalzen müssen von Kante zu Kante einen gleichmäßigen Druck ausüben. Wenn ein Modul schlecht aufeinander abgestimmt ist, kann die gesamte Linie ihre Nennleistung nicht erreichen, egal wie schnell jeder einzelne Motor läuft.
Das praktische Ergebnis für einen Plattenhersteller ist einfach: Eine ausgereifte Kaltumformlinie kann die fertige Platte mit einer Breitentoleranz von ±0,2 mm, einem Diagonalunterschied von weniger als 1 mm und einer Ebenheit halten, die sowohl den Anforderungen der Fassaden- als auch der Inneninstallation gerecht wird.
Eine Kaltumformungslinie für Verbundplatten ist ein synchronisiertes Präzisionssystem. Die Abstimmung von Vorschub, Beschichtung, Kernhandhabung und Laminierdruck unterscheidet eine zuverlässige Produktionslinie von einer Ansammlung eigenständiger Maschinen.
Unterschiedliche Plattenstrukturen erfordern unterschiedliche Kaltumformvorgänge. Im Folgenden werden die vier häufigsten Typen beschrieben, gefolgt von den typischen Linienkonfigurationen, denen ein Käufer auf dem Markt begegnen wird. Wenn Sie diese Typen verstehen, können Sie beim Vergleich von Angeboten von Ausrüstungslieferanten gezieltere Fragen stellen.
Das Kaltwalzen ist das Herzstück der meisten Metallverbundanlagen. Ein langer Metallstreifen wird durch rotierende Rollenpaare nach und nach gebogen, bis er das gewünschte Profil erreicht. Da jede Walzenstation nur eine geringe Verformung verursacht, ist der Prozess stabil, schnell und ermöglicht die Herstellung großer Längen mit konsistenten Querschnitten. Es wird für Flachhäute, Wellprofile, dreidimensionale Aluminiumkernplatten und die Seitenprofile von Sandwichelementen verwendet.
Pressbiegen und Stanzen werden für Kanten, Ecken, Verstärkungen und spezielle dreidimensionale Formen eingesetzt. Sie arbeiten, indem sie einen Rohling unter einem Stempel gegen eine Matrize drücken. In Verbundplattenwerken findet man diese Prozesse häufig in den Phasen des Kantenbiegens und Nachformens vor, wo die Platten ihre endgültigen Werksbiegungen für verdeckte Verbindungssysteme oder Fensterpfostendetails erhalten.
Beim Kaltprägen entstehen dekorative Oberflächenmuster, indem die Haut zwischen gravierten Walzen oder Platten gepresst wird. Da keine Hitze entsteht, bleibt die Beschichtung intakt und das Prägemuster behält ein scharfes, gleichmäßiges Aussehen. Dies ist eine attraktive Option für Architekturpaneele, die eine Textur benötigen, ohne dass ein separater Lackiervorgang erforderlich ist.
Beim Kaltlaminieren werden Haut, Kleber und Kern unter Walzendruck bei Umgebungstemperatur zu einer flachen Verbundplatte verfestigt. Es ist der entscheidende Prozess für ACP-, A2-Nichtbrennstoff-, Waben- und Wellplattenlinien. Druck, Walzenspalt und Liniengeschwindigkeit sind die drei Variablen, die die Klebefestigkeit und die Ebenheit der Platten bestimmen. Deshalb verdient die Laminierstation bei Werksabnahmetests die größte Aufmerksamkeit.
Die folgende horizontale Liste zeigt die wichtigsten Linienkonfigurationen rund um die Kaltumformungstechnologie:
Bei jeder Konfiguration ändern sich einige Kernmodule, das Prinzip der Kaltumformung bleibt jedoch gleich. Wenn ein Einkäufer dies versteht, wird es einfacher, Angebote verschiedener Lieferanten zu vergleichen und zu erkennen, welche Maschinen später für eine neue Produktpalette umkonfiguriert werden können.
Der Hauptunterschied zwischen einer allgemeinen ACP-Linie und einer speziellen A2-, Waben-, Wellpappen- oder Anhängerplattenlinie besteht nicht darin, ob Wärme verwendet wird, sondern darin, wie die Kaltformstationen für das Kernmaterial, die Plattenbreite und die Ausgabegeschwindigkeit ausgelegt sind.
Kaltgeformte Metallverbundplatten bedienen ein breites Spektrum gewerblicher und industrieller Endverbraucher. Die folgende Tabelle verknüpft die wichtigsten Anwendungsszenarien mit der empfohlenen Panelstruktur und dem kritischsten Auswahlpunkt für die Produktionslinie.
| Anwendungsszenario | Empfohlener Paneltyp | Kritischer Auswahlpunkt |
|---|---|---|
| Fassaden von Hochhäusern | A2 nicht brennbare Metallverbundplatte | Brandschutzklasse A2, stabiler Laminierdruck, geringe Hitzeeinwirkung |
| Innenwände, Decken und Beschilderung | Flammhemmend B1 oder Standard-ACP | Oberflächenqualität, Farbkonsistenz, Kosten pro Quadratmeter |
| Korrosionsbeständige Verkleidung im Küstenbereich | Aluminiumhaut mit A2- oder Wabenkern | Vorbehandlungsqualität und Auswahl der Hautlegierung |
| Karosserieteile für LKW und Anhänger | Metallverbundplatte für Anhängeraufbau | Ebenheit bei großen Platten, Schlagfestigkeit, Haltbarkeit der Verbindung |
| Innenräume für Züge, Busse und Transportmittel | Wabenplatte aus Aluminium | Verhältnis von Gewicht zu Steifigkeit und Brandeigenschaften |
| HVAC- und Gerätefolien | Farbbeschichtete Aluminiumfolienplatten | Gleichmäßige Beschichtung auf dünner kaltgeformter Folie |
Sobald die Bewerbung klar ist, lassen sich die Auswahlkriterien leichter definieren. Das erste ist die Feuerleistung. Für viele Fassadenprojekte sind Platten der Güteklasse A2 erforderlich, daher muss die Linie A2-nicht brennbare Kernrollen oder -granulate unterstützen und der Kaltlaminierungsschritt darf den Kern nicht beschädigen. Der zweite Bereich ist der Breiten- und Dickenbereich. Wenn Ihr Verkaufsplan 1220-mm-, 1300-mm- und 1575-mm-Paneele umfasst, sollte die Linie mit der breitesten Option konfiguriert werden, damit schmalere Breiten einfach durch das Zuschneiden entstehen. Der dritte Faktor ist die Liniengeschwindigkeit und -leistung. Eine typische ACP-Kaltformungslinie arbeitet für die Ummantelung mit 8 bis 20 Metern pro Minute, während Waben- und A2-Linien häufig mit einer konservativeren Geschwindigkeit laufen, da die Kernausrichtung und die Klebeverbindung eine stabile Verweilzeit erfordern.
Zwei Linienfamilien verdienen besondere Aufmerksamkeit für unterschiedliche Kundengruppen. Für Hersteller, die den Markt für Gebäudefassaden bedienen, ist die Produktionslinie für nicht brennbare feuerfeste Metallverbundplatten A2 die strategische Wahl, da sie direkt auf die baurechtlichen Einschränkungen bei Hochhausprojekten eingeht. Für Hersteller, die eine steife, leichte Platte für Massentransport- und Innentrennwände wünschen, bietet die Produktionslinie für Aluminiumwaben-Verbundplatten hohe Steifigkeit und vorhersehbare Qualität.
A2 Produktionslinie für nicht brennbare feuerfeste Metallverbundplatten Diese vollautomatische Linie ersetzt brennbare Kerne durch anorganisches A2-Material und ermöglicht eine kontinuierliche Produktion mit 1–3 Metern pro Minute mit intelligenter Temperaturregelung, wodurch sicherheitsorientierte Hersteller direkt auf die Brandschutzvorschriften für Hochhausfassaden eingehen. Produkt anzeigen → Produktionslinie für Aluminiumwaben-Verbundplatten Diese patentierte automatisierte Linie produziert leichte, hochfeste Wabenplatten aus Aluminium, die für Vorhangfassaden, Luft- und Raumfahrt, Schienenverkehr und Schiffsinnenräume geeignet sind und eine hohe Steifigkeit und vorhersehbare Qualität bei kontinuierlicher Produktion und effizienter Produktion bieten. Produkt anzeigen → Käufer sollten auch den Grad der Automatisierung prüfen. Eine Kaltumformlinie mit SPS-gesteuerten Antrieben, Rezeptverwaltung und automatischer Stapelung reduziert Arbeitskosten und Umrüstzeiten. Für einen Hersteller, der Platten im In- und Ausland verkauft, wirkt sich diese Flexibilität direkt darauf aus, wie schnell die Linie zwischen einer 4-mm-Sandwichplatte und einer 6-mm- oder 8-mm-Strukturplatte wechseln kann.
Wählen Sie zuerst die Panelstruktur und dann die Linienkonfiguration aus. Brandschutzklasse und Plattengeometrie bestimmen nahezu jede Kaufentscheidung für Anlagen zur Kaltumformung von Verbundplatten.
Der Energievergleich zwischen Kaltumformung und Warmumformung ist keine abstrakte ingenieurtechnische Berechnung. In einer echten Verbundplattenanlage machen Heiz- und Kühlgeräte einen Großteil der Strom- und Thermoölrechnung aus. Kaltumformungsstraßen bleiben auf Umgebungstemperatur, sodass ihr Verbrauch hauptsächlich von Antrieben, Hydraulik und Steuerungssystemen stammt. Warmumformungsrouten sorgen für eine erhebliche Leistungssteigerung beim Erhitzen, Halten, Kühlen und Konditionieren des Produkts. Die folgende Tabelle fasst typische spezifische Energiewerte für vier Produktionszweige in der Metallverbundplattenindustrie zusammen, basierend auf gängigen Betriebszahlen moderner Produktionsumgebungen.
Der erste Balken zeigt das Kaltwalzen mit etwa 35 bis 45 kWh pro Tonne verarbeitetem Metall, was dem Bereich entspricht, den moderne ACP-Hautlinien erreichen. Die zweite Leiste bringt die Kaltlaminierung auf ein ähnliches Niveau, da die Laminierstation nur dann Andruckrollen und Servos benötigt, wenn sie richtig mit der Zufuhrlinie im Gleichgewicht ist. Beim Heißlaminieren scheint der Energieaufwand mit etwa 70 bis 80 kWh pro Tonne deutlich höher, da die Klebefolie bzw. das Thermoölsystem das gesamte Sandwich auf eine definierte Temperatur erhitzen muss, bevor sich die Verbindung bilden kann. Die Warmumformung des gleichen dünnen Materials kann mehr als 120 kWh pro Tonne verbrauchen, wobei in dieser Zahl oft die Energie für die Oberflächenbehandlung nach dem Erhitzen nicht berücksichtigt ist. Die beiden Kaltrouten senken somit den spezifischen Energieverbrauch um rund 45 Prozent im Vergleich zum Warmlaminieren und um rund 65 Prozent im Vergleich zur Warmumformung. Energie ist nur ein Teil der Geschichte, denn Kaltwege vermeiden auch die Dimensionsbewegung, die auftritt, wenn ein Panel von 150 Grad Celsius oder 200 Grad Celsius auf Raumtemperatur abkühlt. Wärmebewegung ist eine häufige Ursache für versteckte Plattenspannungen, Kantenwelligkeit und Mikrorisse in der Beschichtung, die für den Gebäudeeigentümer erst nach der Installation sichtbar werden. Der Betrieb bei Umgebungstemperatur verkürzt auch die Zykluszeit, da es keine Heizrampe und keine Wartezeit zum Abkühlen vor dem Trimmen gibt. Auch die Lebensdauer der Werkzeuge verbessert sich, da Walzen und Matrizen keiner kontinuierlichen thermischen Ausdehnung und Kontraktion unterliegen. Ein weiterer Vorteil ist der Bedienerkomfort und die Sicherheit, da Kaltumformanlagen keine Wärme abstrahlen und das Risiko von Verbrennungen oder feuerbedingten Vorfällen im täglichen Produktionsumfeld verringert wird. Für dicke Aluminium-Strangpressprofile, hochfeste Legierungen oder Blechdicken über etwa 3 mm sind nach wie vor heiße Wege erforderlich, diese Produkte liegen jedoch außerhalb des normalen Anwendungsbereichs architektonischer Metallverbundplatten. Für einen Hersteller, der sich zwischen Kalt- und Warmtechnologie entscheidet, lassen diese Daten eine einfache Schlussfolgerung zu: Die Kaltumformung ist der wirtschaftlich und technisch richtige Weg für dünne Verbundplatten. Aus diesem Grund sind die in diesem Leitfaden besprochenen A2- und ACP-Produktionslinien eher auf Kaltwalzenformen und Kaltlaminieren als auf Heißpressen ausgelegt. Wenn man die Energieeinsparungen mit einer besseren Ebenheit, geringeren Werkzeugkosten und einer kürzeren Anlagenfläche kombiniert, kann die jährliche Differenz eine sechsstellige Ersparnis an einer Produktionslinie ausmachen.
Durch die Kaltumformung wird der spezifische Energieverbrauch im Vergleich zum Heißlaminieren um etwa 45 Prozent und im Vergleich zum Warmumformen um etwa 65 Prozent gesenkt, während gleichzeitig die Ebenheit, die Zykluszeit, die Werkzeuglebensdauer und die Sicherheit am Arbeitsplatz verbessert werden.
Der Kauf einer Produktionslinie ist eine strukturelle Investition und kein Routinekauf. Als Hersteller, Lieferant oder Großhändler, der in das Panelgeschäft einsteigen möchte, müssen Sie mehr als nur das Preisschild überprüfen. Beginnen Sie mit Zertifizierungen: Ein seriöser Lieferant sollte über eine ISO 9001-Qualitätsmanagementzertifizierung und eine CE-Kennzeichnung für die Ausrüstung verfügen, da diese Dokumente direkten Einfluss auf Ihre Fähigkeit haben, Werksaudits zu bestehen und Panels in anspruchsvollen Märkten zu verkaufen.
Untersuchen Sie als Nächstes die technische Basis. Das Unternehmen hinter einer Linie sollte in der Lage sein, Patente, Aufzeichnungen über die Teilnahme an Standards und Referenzinstallationen vorzuweisen. Beispielsweise hat der Hersteller der Plattform A1A2 ACP Line an der Ausarbeitung der Norm für nicht brennbare Metallverbundplatten für die Architekturdekoration mitgewirkt und erklärt, dass seine Ausrüstung einen großen Teil der 20 weltweit führenden Hersteller von Metallverbundplatten beliefert. Unabhängig davon, ob Sie diese Aussagen als Beweis oder als Ausgangspunkt für härtere Fragen betrachten, weisen sie darauf hin, dass der Lieferant auf Branchenebene und nicht als reiner Handelsvermittler tätig ist.
Drittens vergleichen Sie die tatsächlichen Leitungskomponenten. Eine komplette Kaltformungslinie sollte mindestens diese Module umfassen: eine Abwickelhaspel, eine Richtmaschine, eine Servo-Ablängeinheit, eine Kaltwalz- oder Profilierungsstation, einen Vorbehandlungsabschnitt, einen Beschichtungs- oder Klebstoffauftragsapparat, eine Kernzuführeinheit, einen Kaltlaminator, eine Beschnitteinheit und einen automatischen Stapler. Die Hilfsausrüstungsliste sollte unterstützende Maschinen wie eine Dreiwalzen-Richtmaschine, eine Schneidemaschine, eine Hebebühne und einen Coil-Kipper umfassen, da diese bestimmen, wie reibungslos die Linie in der täglichen Produktion arbeitet.
| Artikel prüfen ISO 9001- und CE-Zertifizierung Patente und Standardbeteiligungen Komplette Modulliste vom Abwickler bis zum Stapler Inbetriebnahme- und Fernwartungsprotokoll Ersatzteilverfügbarkeit und Bedienerschulung | Warum es wichtig ist Bestimmt die Auditbereitschaft und Exportakzeptanz Zeigt die technische Tiefe hinter der Linie an Vermeidet versteckte Kosten für fehlende Zusatzgeräte Reduziert Ausfallzeiten und Anlaufrisiken Schützt langfristig Produktivität und Prozesskompetenz |
Viertens: Bewerten Sie die Installations- und Inbetriebnahmefähigkeit. Kaltumformlinien erfordern eine präzise Ausrichtung, Kalibrierung des Walzenspalts und eine koordinierte Parametereinstellung über alle Stationen hinweg. Ein Anbieter mit Projektdienstleistungen, Remote-Service und Inbetriebnahme vor Ort kann die Inbetriebnahmezeit verkürzen und die Einarbeitungszeit für Ihre Bediener verkürzen. Der Hersteller hinter den hier vorgestellten Zeilen wirbt mit einer weltweiten Notfallreaktion von 48 Stunden und einem Inbetriebnahmezyklus, der angeblich etwa 30 Prozent kürzer ist als der Branchendurchschnitt. Dabei handelt es sich um nützliche Benchmarks, die jeder Lieferant um eine Übereinstimmung oder Erläuterung bitten kann.
Berechnen Sie abschließend die gesamten Produktionskosten, nicht nur den Ausrüstungspreis. Berücksichtigen Sie Energie, Stellfläche, Bedieneranzahl, Wartung, Werkzeuge und Umrüstverluste. Bei dieser Berechnung gewinnt in der Regel die Kaltumformungstechnologie, da sie die Heizungsinstallation überflüssig macht, den Wartungsaufwand reduziert und die Linie kompakt hält.
Ein zuverlässiger Lieferant von Kaltumformungs-Verbundplattenlinien zeichnet sich durch verfahrenstechnische Tiefe, Zertifizierungen, eine integrierte Modulliste und nachgewiesene Projektservicefähigkeit aus, nicht durch das niedrigste Erstangebot.
Eine Kaltumformlinie durchläuft Tausende von Zyklen pro Schicht, und kleine Änderungen des Walzendrucks, der Klebstoffviskosität oder der Kerndicke können zu sichtbaren Mängeln führen. Ein diszipliniertes Wartungsprogramm verhindert die meisten davon. Zu den täglichen Kontrollen sollten der Zustand der Formwalzen, die Parallelität des Laminierspalts, der Hydraulikdruck, die Servo-Encoder-Signale und die Sauberkeit des Klebstoffübertragungssystems gehören. Wöchentliche Kontrollen sollten Rollenlager, Kettenspannung, Schmierung der Getriebe und Kalibrierung der Dickenmessgeräte umfassen.
Die folgende Tabelle listet die häufigsten Mängel an Kaltumformanlagen für Verbundplatten mit ihren typischen Ursachen und Abhilfemaßnahmen auf. Verwenden Sie es als erste Referenz, wenn die Qualitätskontrolle ein Problem an der Schneidestation erkennt.
| Symptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Kantenwelligkeit | Ungleichmäßiger Laminierdruck, übermäßige Spannung an einer Kante oder falsche Ausrichtung der Walze | Rollenspalt und Druckprofil erneut prüfen; Kantenspannung anpassen; Überprüfen Sie die Richtmaschine |
| Schlechte Haftung zwischen Haut und Kern | Geringes Kleberauftragsgewicht, Feuchtigkeit im Kern oder unzureichender Druck | Überprüfen Sie die Viskosität und Deckkraft des Klebstoffs. trockne den Kern; Rollendruck erhöhen |
| Dickenabweichung über die gesamte Platte | Abgenutzte Rollen, falsche Spalteinstellung oder ungleichmäßige Kerndicke | Walzen ersetzen oder neu schleifen; Kalibrieren Sie die Lücke; Kontrollieren Sie die Kerndicke |
| Oberflächenkratzer | Verunreinigte Walzen, Schmutz auf der Haut oder fehlender Schutzfilm | Saubere Walzen; Fügen Sie die Schutzfolie hinzu oder ersetzen Sie sie. Überprüfen Sie den Abwickelbereich |
| Seitliche Fehlausrichtung von Kern und Haut | Spurfehler am Zuführtisch oder verschlissene Seitenführungen | Richten Sie die Zuleitung aus; Seitenführungen ersetzen; Überprüfen Sie die Kernausrichtungssensoren |
Achten Sie über die Fehlertabelle hinaus besonders auf die Kaltlaminierwalzen. Sie sind die am stärksten beanspruchten Komponenten in der Linie, da sie das Verbundsandwich kontinuierlich mit hoher Kraft verpressen. Bewahren Sie Ersatzrollen auf, messen Sie regelmäßig ihren Oberflächenzustand und tauschen Sie sie aus, bevor das Profil nachlässt. Führen Sie außerdem ein Protokoll über die Chargennummern des Klebstoffs. Veränderungen in der Klebeleistung sind eine häufige versteckte Ursache für zeitweise auftretende Verbindungsfehler, die ohne Aufzeichnungen schwer nachzuvollziehen sind.
Der teuerste Defekt in einer Kaltumformungsanlage für Verbundplatten ist nicht ein defekter Motor; Es handelt sich um eine kleine, schleichende Fehlausrichtung, die stundenlang andauert, bevor sie jemand auf den Ausgabefeldern bemerkt.
Dies sind die Fragen, die Einkäufer und Produktionsingenieure am häufigsten zum Thema Kaltumformung im Zusammenhang mit Produktionslinien für Metallverbundplatten stellen.
Bei der Kaltumformung von Metallverbundplatten werden Aluminium- oder Stahlhäute geformt und bei oder nahe Raumtemperatur mit einem Kern verbunden. Zu den typischen Vorgängen gehören das Kaltwalzen des Hautprofils, das Riffeln, Prägen und Kaltlaminieren, wobei Präzisionswalzen die Haut-, Klebstoff- und Kernschichten verfestigen. Es ist kein Ofen oder Thermoölsystem erforderlich. Die Platten behalten ihre Beschichtung und Maßhaltigkeit, weshalb die Kaltumformung das bevorzugte Verfahren für die Herstellung von feuerfesten ACP-, A2-, Waben- und Doppelmetallplatten ist.
Der Hauptunterschied ist die Temperatur. Die Kaltumformung erfolgt bei Umgebungstemperatur, so dass dünnwandige Metalle beim Umformen kalt aushärten, die Oberflächenbeschichtung unbeschädigt bleibt und der Energieverbrauch niedrig bleibt. Bei der Warmumformung muss das Werkstück über seine Rekristallisationstemperatur erhitzt werden, was das Metall erweicht, aber viel Energie verbraucht und zu thermischen Verformungen führen kann. Bei der Herstellung von Verbundplatten ist die Kaltumformung der Standard für Beplankungen unter ca. 1,5 mm Dicke. Heiße Routen sind dicken Blechen oder Sonderlegierungen vorbehalten, bei denen sonst eine hohe Umformkraft erforderlich wäre.
Ja. Tatsächlich ist die Kaltumformung die am besten geeignete Methode für nicht brennbare A2-Platten. A2-Kerne enthalten mineralische Füllstoffe und hydratisierte Verbindungen, die durch Hitze beschädigt werden können. Bei einem Kaltlaminierungsprozess wird ein gleichmäßiger Druck ausgeübt, um die Aluminiumhäute bei Umgebungstemperatur mit dem A2-Kern zu verbinden, wodurch die Brandschutzklasse erhalten bleibt und Kosten und Platzbedarf für Heizgeräte vermieden werden. Die Vorbehandlungs-, Klebstoffauftrags-, Walzendruck- und Beschnittmodule der Linie sind speziell für Rollen oder Granulat mit A2-Kern entwickelt.
Typische Betriebsgeschwindigkeiten für eine ACP-Kaltformungslinie liegen je nach Plattendicke, Kerntyp und Beschichtungsanforderungen zwischen 8 und 20 Metern pro Minute. A2-Linien und Wabenlinien verlaufen häufig am unteren Ende des Bereichs, da Kernausrichtung und Verklebung eine stabile Verweilzeit benötigen. Die Produktionskapazität wird auch durch die Plattenbreite, die Schichtstruktur und die Umrüstzeit bestimmt. Eine gut ausbalancierte Linie kann mit einer kleinen Mannschaft mehrere Millionen Quadratmeter Paneele pro Jahr produzieren.
Unter Zugrundelegung typischer Zahlen aus Metallverbundplattenwerken verbrauchen Kaltumformung und Kaltlaminierung etwa 38 bis 45 kWh pro Tonne verarbeitetem Metall. Beim Heißlaminieren werden typischerweise etwa 76 kWh pro Tonne benötigt, und bei der Warmumformung können mehr als 120 kWh pro Tonne verbraucht werden. Das ergibt eine Einsparung von rund 45 Prozent im Vergleich zum Heißlaminieren und rund 65 Prozent im Vergleich zum Warmumformen. Bei einer großen Leitung, die im Dauerbetrieb läuft, kann die Differenz zu einer jährlichen Reduzierung der Strom- und Wärmeenergiekosten im sechsstelligen Bereich führen.
Die wichtigste Aufgabe ist die tägliche Überprüfung des Laminierwalzenspalts und des Druckprofils. Der Kaltlaminator bestimmt die Klebefestigkeit, die Ebenheit der Platten und die Dickenkonsistenz. Bediener sollten den Spalt an beiden Enden der Walzen messen, den Hydraulik- oder Servodruck prüfen und die Walzenoberfläche auf Verschmutzung untersuchen. Durch die Protokollierung dieser Prüfungen zusammen mit den Klebstoffchargendaten können kleine Änderungen erkannt werden, bevor sie zu Ausschussplatten werden.
Die Kaltumformung beantwortet die drei Fragen, die für Plattenhersteller am wichtigsten sind: Wie flach ist die Platte, wie viel Energie kostet ihre Herstellung und ob die Brandschutzklasse bei kontinuierlicher Produktion stabil bleibt.
Die Kaltumformung ist eine ausgereifte Technologie, dennoch belohnt sie Hersteller, die sich ernsthaft damit befassen. Die Wahl des Prozesstyps, der Linienkonfiguration und des Lieferanten hat direkten Einfluss auf die Panelqualität, das Brandverhalten, die Energiekosten und die Fähigkeit, internationale Bauprojekte zu bedienen. Für Unternehmen, die bereits Aluminium-Verbundplatten herstellen, führt der Upgrade-Pfad zu nicht brennbaren A2-Linien, Wabenlinien oder differenzierten Produkten wie gewellten und geprägten Platten, die alle auf den gleichen Kaltumformprinzipien basieren, die in diesem Artikel behandelt werden.
Schauen Sie bei der Bewertung von Maschinen über die Broschüre hinaus. Erkundigen Sie sich nach der Toleranz des Kaltwalzformers, der Druckverteilung des Laminators, der Art und Weise, wie die Linie mit Kerndickenschwankungen umgeht, und der Bilanz des Lieferanten bei der Inbetriebnahme von Linien im Ausland. Ein glaubwürdiger Hersteller zeigt gerne die Details, stellt Referenzen zur Verfügung und erklärt, wie jedes Modul der Linie die endgültige Panel-Spezifikation unterstützt.
Die folgenden Ressourcen sind nützliche Ausgangspunkte für die weitere Lektüre:
| Ressource | Zweck |
|---|---|
| Was ist eine Aluminium-Verbundplatte? | Machen Sie sich mit der grundlegenden ACP-Struktur, den Materialien und Anwendungen vertraut, bevor Sie sich für eine Linie entscheiden. |
| Projektdienstleistungen | Überprüfen Sie den Installations-, Inbetriebnahme-, Remote-Service- und Vor-Ort-Supportprozess. |
Die Kaltumformung ist optisch nicht der auffälligste Teil einer Metallverbundplattenanlage, aber sie entscheidet darüber, ob Ihre Platten flach bleiben, Ihre Kosten niedrig bleiben und Ihre Kunden zufrieden bleiben.
Unternehmen, die Kaltumformungstechnologie mit disziplinierter Prozesskontrolle kombinieren, können feuerbeständige, maßgenaue Metallverbundplatten zu Gesamtkosten herstellen, die nur wenige Warmumformungsmethoden bieten können.
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
View MoreEine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...
View More
Industriecluster im Dorf Tanshang, Ganghua Road, Stadt Jingang, Stadt Zhangjiagang, Provinz Jiangsu, China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Urheberrecht © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer Verbundplatten-Produktionslinien