Holen Sie sich ein Angebot

+86-18862679789


admin@evertopest.com

Eine Linie, die mit 32 m/min läuft, entwickelt auf einer 0,35-mm-Aluminiumspule plötzlich wellige Kanten. Der Bediener überprüft den Beschichter, den Laminator und die Aufwickelspannung, aber die eigentliche Ursache liegt zwei Schritte weiter oben: Der Kaltwalzdurchgang hat ein ungleichmäßiges Profil in der gesamten Dicke hinterlassen. Auf einer Metallverbundplattenlinie ist das Kaltwalzen nicht nur ein Stahlwerksvorgang. Es bestimmt die Dickentoleranz, die Oberflächenreinheit und die Kaltverfestigung, bevor die Spule überhaupt den Klebstoffapplikator erreicht.
Die praktische Schlussfolgerung ist einfach: Kaltwalzen sollte als qualitätskritischer Prozess spezifiziert und geprüft werden und nicht als vorgelagerter Rohstoffschritt behandelt werden. Für Hersteller von Verbundplatten bedeutet dies, vor der Annahme eines Coils die Walzenballigkeit, die Kühlmittelkontrolle, die Glühbedingungen und die Ebenheitstoleranzen zu überprüfen. Für Gerätekäufer bedeutet dies, dass sie sich für eine Produktionslinie entscheiden, deren Kaltwalz-, Richt- und Oberflächenbehandlungsmodule als ein System konzipiert sind.
Kaltwalzen reduziert die Dicke bei einer Temperatur unterhalb des Rekristallisationspunkts des Metalls. Bei Aluminium- und Stahlcoils, die in Verbundplatten verwendet werden, folgt der Prozess typischerweise dem Warmwalzen und Beizen. Das Material gelangt in eine Cluster- oder Reversiermühle, durchläuft unter hohem Druck gehärtete Walzen und verlässt es dünner, härter und glatter.
Drei Änderungen sind für Panelhersteller am wichtigsten. Die Dickentoleranz wird enger: Ein kaltgewalztes Coil kann bei einer Dicke von 0,30 mm /-0,01 mm halten, während warmgewalztes Material um /-0,05 mm variieren kann. Die Oberflächengüte verbessert sich, da Zunder- und Oxidschichten vor dem Walzen entfernt werden und die Arbeitswalzen eine kontrollierte Rauheit übertragen. Die Streckgrenze steigt durch Kaltverfestigung, so dass sich die Streckgrenze einer Spule aus 3003-Aluminium nach einer Reduzierung um 40 % von 145 MPa auf 185 MPa erhöhen könnte.
Diese Änderungen wirken sich direkt auf die Produktion von Verbundplatten aus. Dünnere, härtere Häute widerstehen Beschädigungen durch Handhabung, federn aber beim Formen auch stärker zurück. Eine glattere Oberfläche verbessert die Benetzung des Klebstoffs, eine übermäßig polierte Oberfläche kann jedoch die mechanische Haftung verringern. Die richtige Balance ist ein Fenster, das durch Legierung, Härte, Klebstoffsystem und Plattenanwendung definiert wird.
Käufer vergleichen warmgewalzte und kaltgewalzte Coils oft nach dem Preis pro Tonne, aber die Unterschiede in der Werkstatt sind wichtiger. Beim Warmwalzen wird Metall oberhalb der Rekristallisationstemperatur geformt, sodass das Material weich bleibt und sich in großen Durchgängen leicht reduzieren lässt. Kaltwalzen erfolgt bei Raumtemperatur und erfordert einen höheren Walzendruck, Zwischenglühen und sorgfältige Schmierung.
| Faktor | Warmgewalzt | Kaltgewalzt |
|---|---|---|
| Dickentoleranz | Lockerer, oft /-0,05 mm oder mehr | Enger, oft /-0,01 bis /-0,02 mm |
| Oberflächenbeschaffenheit | Verkrustet, rauer, muss gebeizt werden | Glatte, kontrollierte Rauheit, bereit zum Beschichten |
| Stärke | Geringerer Ertrag, besser formbar | Höhere Ausbeute durch Kaltverfestigung |
| Gefahr der Ebenheit | Geringere Eigenspannung, einfacher zu nivellieren | Höhere Eigenspannung, Spannungsausgleich erforderlich |
| Beste Verwendung in Panels | Strukturelle Kerne, dicke Häute | Sichtbare Häute, dünne Verkleidungen, hochwertige Oberflächen |
Die Tabelle erklärt, warum kaltgewalzte Coils für sichtbare Aluminium-Verbundplattenhäute normalerweise bevorzugt werden. Eine engere Stärke trägt dazu bei, eine gleichmäßige Klebstoffdicke aufrechtzuerhalten. Eine glattere Oberfläche reduziert Beschichtungsfehler. Höhere Festigkeit ermöglicht dünnere Häute ohne Einbußen bei der Handhabbarkeit. Gleichzeitig bedeutet eine höhere Eigenspannung, dass die Produktionslinie einen wirksamen Spannungsausgleich oder einen gut kontrollierten Glühschritt umfassen muss. Andernfalls kann es nach der Laminierung zu Ölablagerungen, Kantenwellen oder Durchbiegungen bei den Platten kommen.
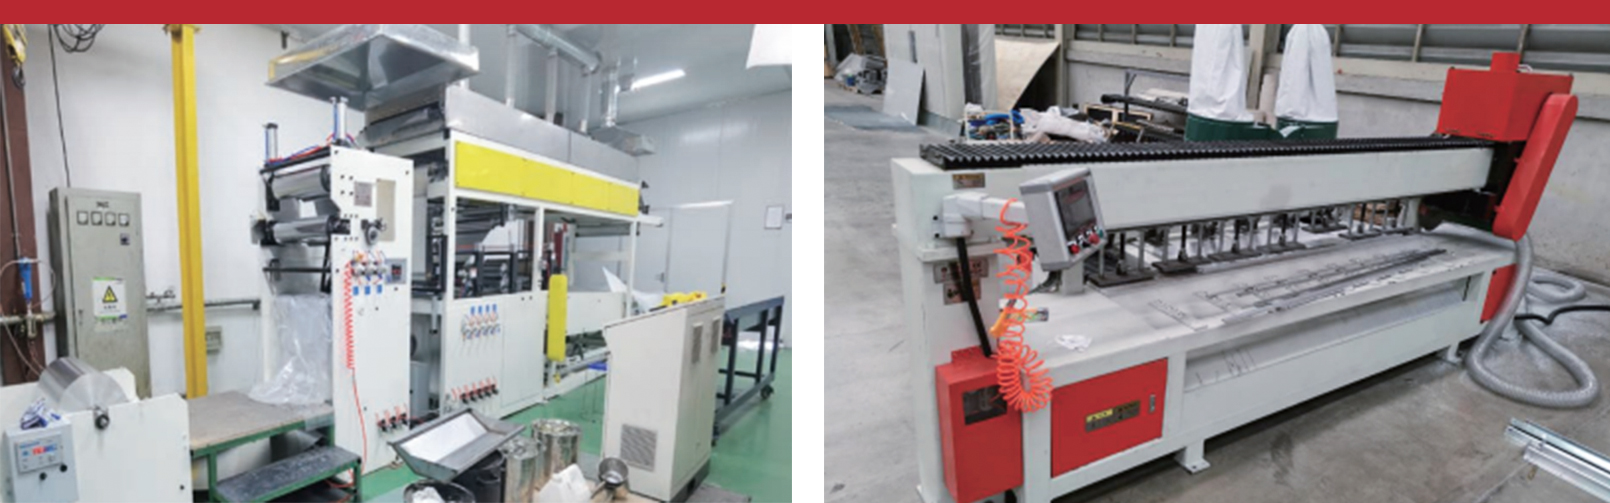
Eine Verbundplattenlinie empfängt kaltgewalztes Coil, wickelt es ab, reinigt und vorbehandelt die Oberfläche, trägt Klebstoff oder Grundierung auf, laminiert den Kern und stellt die Platte fertig. Das Kaltwalzen selbst erfolgt normalerweise beim Coil-Lieferanten, aber der Käufer der Ausrüstung legt immer noch die Schnittstellenbedingungen fest: Coil-Innendurchmesser, Außendurchmesser, maximales Gewicht, Streckgrenzenbereich und Ebenheitsstandard.
In einer ACP-Produktionslinie muss die kaltgewalzte Haut reibungslos in die Abwickel- und Richtmaschine einlaufen. Wenn das Coil eine übermäßige Balligkeit aufweist, muss die Richtmaschine härter arbeiten und es kann zu eigenen Defekten kommen. Wenn das Coil durch ungleichmäßiges Walzen harte Kanten aufweist, können beim Schlitzen Grate entstehen, in denen sich Schmutz festsetzt und Nadellöcher in der Beschichtung entstehen. Hierbei handelt es sich um Systemprobleme, die beim Walzwerk beginnen und bei der Plattenpresse enden.
 Produktionslinie für Aluminium-Verbundplatten (ACP). Die Produktionslinie für Aluminium-Kunststoff-Verbundplatten (ACP) ist ein automatisiertes Industriesystem, das für die kontinuierliche Herstellung von Aluminium-Kunststoff-Verbundplatten konzipiert ist... Produkt anzeigen →
Für feuerbeständige Paneele gilt die gleiche Logik mit strengeren Einschränkungen. Nicht brennbare A2-Kernmaterialien und flammhemmende B1-Kerne erfordern eine stabile Hautdicke und saubere Klebeflächen. Ein kaltgewalztes Coil mit ungleichmäßiger Härte kann einen ungleichmäßigen Walzenspaltdruck verursachen, der zu teilweiser Haftung und späterer Delaminierung führt. Deshalb passen erfahrene Hersteller die Walztemperatur an den Aushärtungszyklus des Klebstoffs an und nicht nur an die Plattendicke.
A2 Produktionslinie für nicht brennbare feuerfeste Matal-Verbundplatten Diese Produktionslinie revolutioniert herkömmliche Aluminium-Kunststoff-Verbundplatten, indem sie das brennbare organische Kernmaterial vollständig durch ein nicht brennbares der Klasse A2 ersetzt. Produkt anzeigen → Das Richten ist die Brücke zwischen Kaltwalzen und Blechbearbeitung. Eine Dreiwalzen-Richtmaschine oder Spannungsrichtmaschine entfernt den Spulensatz und verteilt die Restspannung. Wenn die Richtmaschine zu klein ist, läuft die Anlage möglicherweise mit reduzierter Geschwindigkeit oder produziert Platten mit sichtbarer Welligkeit. Bei der richtigen Einrichtung werden Streckgrenze, Dicke, Breite und das Ausmaß der Reduzierung berücksichtigt, die das Coil im Walzwerk erhalten hat.
 Dreiwalzen-Richtmaschine Die Dreiwalzen-Nivelliermaschine ist ein Präzisionsgerät, das speziell zur Korrektur der Biegung, Wellenverformung und anderer Probleme von Aluminium-Kunststoff-Verbundplatten verwendet wird ... Produkt anzeigen →
Wenn Sie kaltgewalztes Coil kaufen oder ein Walzwerk für die Eigenproduktion spezifizieren, fragen Sie nach messbaren Daten und nicht nach allgemeinen Aussagen. Die folgenden Parameter haben direkte Auswirkungen auf die Ausbeute und Nacharbeit der Verbundplatten.
Diese Kontrollen erkennen Probleme, bevor sie die Produktionslinie erreichen. Eine Spule mit einer Überdicke von 0,02 mm mag akzeptabel erscheinen, bei einer 4-mm-Platte kann sich jedoch die endgültige Dicke und die Testergebnisse zur Brandschutzklasse ändern. Ein Coil mit hoher Eigenspannung kann bei der Eingangskontrolle flach verlaufen und nach dem ersten Schnitt Wellen entwickeln.
Kaltwalzfehler verbleiben selten im Walzwerk. Sie wandern mit der Spule und erscheinen als Beschichtungsstreifen, Verbindungsfehler oder dimensionaler Ausschuss.
Eine Knickung in der Mitte tritt auf, wenn sich die Mitte des Streifens stärker verlängert als die Kanten. Die Kantenwelle ist das Gegenteil. Beides ist auf einen ungleichmäßigen Walzenspalt, eine schlechte Walzenballigkeit oder eine falsche Kühlmittelverteilung zurückzuführen. Auf einer Plattenlinie zeigen sich diese Mängel als ungleichmäßige Klebstoffverteilung und sichtbare Welligkeit nach der Laminierung.
Zyklische Dickenänderungen sind oft auf exzentrische Walzen, Mühlenrattern oder inkonsistente Spannung zurückzuführen. Das Ergebnis ist eine Schwankung des Plattengewichts und eine Drift der Beschichtungsdicke. Bei feuerbeständigen Paneelen können Dickenschwankungen das Kern-zu-Haut-Verhältnis und die Beständigkeit der Brandschutzeigenschaften beeinflussen.
Eingerollter Zunder, Schmutz oder beschädigte Arbeitswalzen erzeugen Löcher und Kratzer, die das Lackieren überdauern. Diese werden zu Korrosionsauslösern und Haftungsschwachstellen. Ein kaltgewalztes Coil sollte während des Transports und der Lagerung mit Kantenschutz und einer Feuchtigkeitssperrfolie geschützt werden.
Um die praktischen Auswirkungen von kaltgewalztem und warmgewalztem Coil zu vergleichen, hilft ein einfaches horizontales Balkendiagramm Produktionsteams dabei, Kompromisse anhand von Daten und nicht anhand von Meinungen zu diskutieren. In der folgenden Tabelle werden relative Indexwerte verwendet, wobei 100 eine typische warmgewalzte Basislinie für jede Eigenschaft darstellt. Kaltgewalzte Werte basieren auf den üblichen Spezifikationen für Aluminium- und Stahlspulen, die bei der Herstellung von Verbundplatten verwendet werden. Die Werte sind nicht universell; Legierung, Härte, Reduktionsverhältnis und Glühpraxis verändern sie. Der Zweck besteht darin, Richtung und Ausmaß anzuzeigen und nicht die Eingangskontrolle zu ersetzen. Verwenden Sie das Diagramm als Gesprächstool, wenn Sie Spulenspezifikationen festlegen oder Produktionsausschüsse überprüfen.
Das Diagramm zeigt ein klares Muster. Kaltwalzen verbessert die Dickengenauigkeit, Oberflächenglätte und Streckgrenze – genau die Eigenschaften, die für sichtbare Verbundplattenhäute wichtig sind. Diese Vorteile gehen mit einer geringeren Formbarkeit und einem höheren Risiko von Eigenspannungen einher. In der Praxis muss die Produktionslinie dies durch eine bessere Nivellierung, sorgfältigeres Schlitzen und eine strengere Spannungskontrolle kompensieren.
Eine zweite Beobachtung ist, dass die Vorteile nicht bei allen Immobilien gleich sind. Dickengenauigkeit und Oberflächenglätte zeigen die größten Zuwächse, was erklärt, warum kaltgewalzte Coils bei hochwertigen Architekturplatten dominieren. Eine Verbesserung der Streckgrenze ist nützlich, da sie dünnere Häute ermöglicht, aber auch die zum Biegen und Rollformen erforderliche Kraft erhöht. Die Formbarkeit nimmt ab, sodass Hersteller Biegeradien und Werkzeuge anpassen müssen. Das Risiko von Restspannungen steigt, sodass Glühen und Richten immer wichtiger werden.
Für einen Panelhersteller führen diese Kompromisse zu konkreten Kaufentscheidungen. Handelt es sich bei dem Paneel um eine flache Architekturhaut mit lackierter Oberfläche, überwiegen die kaltgewalzten Vorteile deutlich die Risiken. Wenn das Blech in eine komplexe 3D-Form gebogen oder für die Karosserie eines LKW-Anhängers verwendet wird, ist die Formbarkeit möglicherweise wichtiger und eine weichere Vergütung oder ein Zwischenglühen erforderlich. Wenn die Platte feuerbeständig ist, dominieren die Konsistenz der Dicke und die Sauberkeit der Oberfläche, da sie sich auf die Klebeleistung und die Kernintegrität auswirken.
Die Tabelle hilft auch zu erklären, warum einige Linien Schwierigkeiten haben, nachdem sie den Spulenlieferanten gewechselt haben. Ein neuer Lieferant liefert möglicherweise dieselbe Legierung und Härte, jedoch mit einem anderen Reduzierungsplan. Die Dicken- und Festigkeitswerte sehen auf dem Zertifikat akzeptabel aus, das Eigenspannungsmuster ist jedoch unterschiedlich. Die Nivelliereinstellungen funktionieren nicht mehr und es erscheint eine Kantenwelle. Die Lieferantenqualifizierung sollte daher nicht nur Werkszertifikate, sondern auch Probespulen und linienspezifische Abnahmetests umfassen.
Abschließend sollte das Diagramm mit den tatsächlichen Anlagendaten aktualisiert werden. Ersetzen Sie nach sechsmonatiger Produktion den relativen Index durch gemessene Werte: Dickenfähigkeit, Ebenheit nach dem Nivellieren, Ergebnisse der Haftungstests und Nacharbeitsrate. Dadurch wird ein allgemeiner Vergleich zu einem Managementinstrument für die Spulenbeschaffung und Ausrüstungsinvestitionen.
Kaltwalzgeräte, die zur Coil-Vorbereitung oder Inline-Reduktion eingesetzt werden, erfordern eine disziplinierte Wartung. Arbeitswalzen, Lager, Kühlmitteldüsen und Spannungskontrollen beeinflussen alle die Bandqualität. Ein vorbeugender Plan ist günstiger als das Aussortieren defekter Platten.
Wenn Fehler auftreten, isolieren Sie, ob die Ursache im eingehenden Coil, in den Walzparametern oder in der nachgelagerten Handhabung liegt. Tritt der Defekt an derselben Streifenstelle erneut auf, liegt vermutlich ein Rollen- oder Düsenproblem vor. Wenn es je nach Spulenlieferanten Unterschiede gibt, vermuten Sie Material- oder Reduktionsunterschiede. Wenn es erst nach dem Schlitzen auftritt, vermuten Sie, dass es sich um Restspannung oder Spannungskontrolle handelt.
Hersteller von Verbundplatten benötigen oft mehr als ein Walzwerk. Sie brauchen einen Lieferanten, der die gesamte Bandbreite versteht, von der Coil-Handhabung bis zur Prüfung der fertigen Panels. Ein guter Gerätehersteller oder -lieferant fragt vor der Angebotserstellung für eine Maschine nach der gewünschten Plattendicke, Legierung, Klebstoffsystem, Brandschutzklasse und Produktionsgeschwindigkeit.
Suchen Sie nach einem Hersteller mit Erfahrung in Produktionslinien für Metallverbundplatten, nicht nur in der allgemeinen Walzausrüstung. Fragen Sie nach Referenzen in Ihrer Region, der Verfügbarkeit von Ersatzteilen und der Möglichkeit zur Fernunterstützung. Bestätigen Sie bei Exportprojekten die CE-Konformität, die Dokumentationssprache und die Installationsüberwachung. Die Projektleistungen Das Modell ist wichtig, da die Kaltwalz- und Richteinstellungen vor Ort mit tatsächlichen Coils abgestimmt werden müssen.
Es hilft auch, grundlegende Materialkenntnisse mit Ihrem Team zu überprüfen. Wenn Ihre Bediener verstehen, was ein Aluminium-Verbundplatte Anforderungen an das Deckmaterial stellen, erkennen sie Coildefekte früher und kommunizieren präziser mit dem Walzlieferanten. Dies reduziert das Hin und Her, das die Inbetriebnahme verzögert.
Vergleichen Sie abschließend die Gesamtbetriebskosten. Ein preisgünstigeres Walzwerk spart möglicherweise Kapitalkosten, verbraucht aber mehr Energie, erzeugt höhere Ausschussraten oder erfordert häufigere Walzenwechsel. Bei einer Linie, die im Dreischichtbetrieb läuft, übersteigen diese Unterschiede in der Regel innerhalb von zwei Jahren den anfänglichen Preisunterschied.
Kaltwalzen ist ein Metallbearbeitungsprozess, der die Spulendicke bei Raumtemperatur unterhalb des Rekristallisationspunkts des Metalls reduziert. Bei der Verbundplattenproduktion entstehen die glatten, maßgenauen Skin-Coils, die später beschichtet, laminiert und veredelt werden.
Ja, beim Kaltwalzen wird das Metall kaltverfestigt, wodurch sich die Streckgrenze im Vergleich zu warmgewalztem Stahl derselben Güte typischerweise um etwa 20 % erhöht. Der genaue Anstieg hängt von der Legierung, dem Reduktionsverhältnis und dem Glühen ab.
Beim Kaltwalzen kann es zu Restspannungen im Coil kommen. Wenn die Richtmaschine, der Längsschneider oder die Spannungsregelung diese Spannung nicht ausgleichen, kann es nach der Laminierung zu Randwellungen, Verformungen in der Mitte oder Durchbiegungen der Platte kommen.
Für sichtbare Architekturplatten ist eine Toleranz von /-0,01 bis /-0,02 mm üblich. Für strukturelle oder nicht sichtbare Anwendungen können /-0,03 mm akzeptabel sein. Informieren Sie sich immer bei Ihren Klebstoff- und Beschichtungslieferanten.
Informieren Sie sich über ihre Erfahrungen mit kompletten Verbundplattenlinien, fordern Sie Kundenreferenzen und Ersatzteilunterstützung an und fordern Sie einen Probelauf mit Ihren eigenen Spulenmustern an. Ein Hersteller, der auch die Anforderungen an Brandschutzpaneele der Klassen A2 und B1 kennt, ist in der Regel besser auf anspruchsvolle Projekte vorbereitet.
Kaltwalzen wird oft als Thema in Stahlwerken diskutiert, für Hersteller von Verbundplatten ist es jedoch eine tägliche Produktionsvariable. Die Dicke, die Ebenheit, die Oberfläche und die Eigenspannung des Coils entscheiden darüber, wie schnell die Linie laufen kann, wie viel Nacharbeit erforderlich ist und ob das endgültige Panel den Brandschutz- und Architekturstandards entspricht. Behandeln Sie das Kaltwalzen als ersten Schritt der Plattenqualitätskontrolle, und der Rest der Linie lässt sich leichter stabilisieren.
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
View MoreEine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...
View More
Industriecluster im Dorf Tanshang, Ganghua Road, Stadt Jingang, Stadt Zhangjiagang, Provinz Jiangsu, China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Urheberrecht © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer Verbundplatten-Produktionslinien