Holen Sie sich ein Angebot

+86-18862679789


admin@evertopest.com

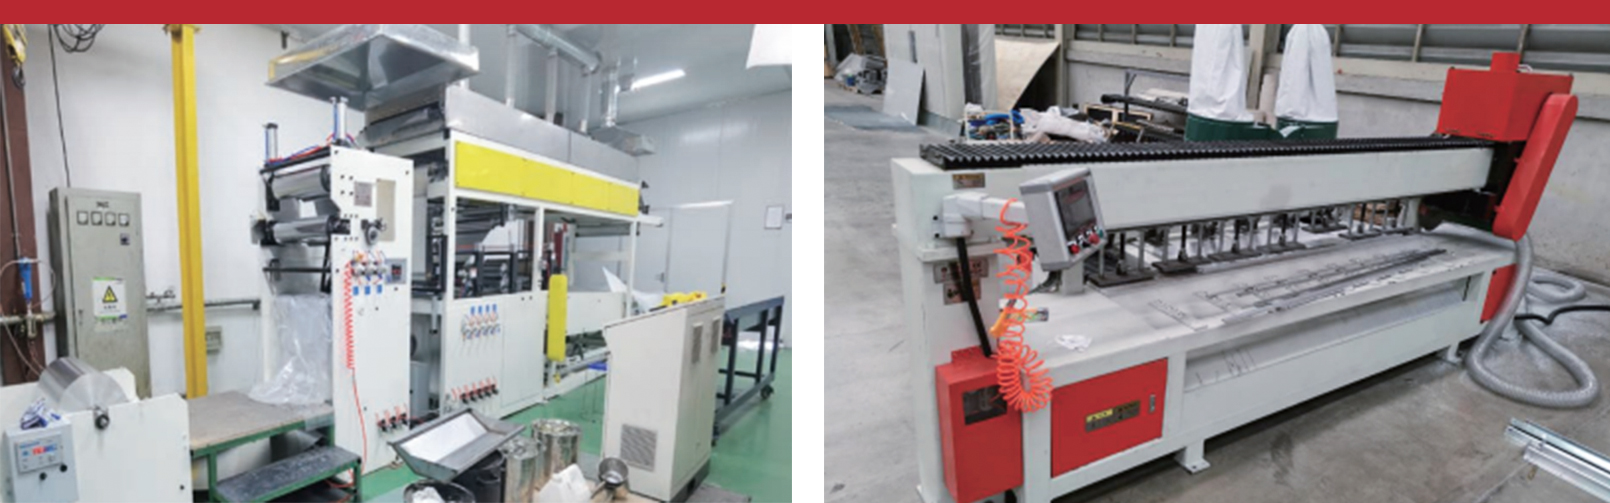
Ein Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse ist ein kontinuierliches Fertigungssystem, das zwei Metalloberflächen, am häufigsten Aluminium, auf einen nicht brennbaren Kern wie Magnesiumoxidplatten, Mineralwolle oder eine vollständig mit Mineralien gefüllte Verbindung verbindet und so Fassaden- und Innenpaneele herstellt, die den Nichtbrennbarkeitsklassifizierungen A1 oder A2 gemäß Brandschutznormen wie EN 13501-1 und GB 8624 entsprechen. Die Linie integriert typischerweise Abwickeln, Oberflächenvorbehandlung, Klebebeschichtung, Kernlaminierung, kontinuierliches Pressen, Aushärten, Abkühlen und Präzisionsschneiden in einem automatisierten Arbeitsablauf. Die Auswahl der richtigen Konfiguration hängt in erster Linie vom Zielkernmaterial, dem Paneelbreiten- und -dickenbereich, dem Automatisierungsgrad und dem beabsichtigten Anwendungssegment ab, ob es sich nun um Vorhangfassaden, Innentrennwände oder Renovierungsverkleidungen handelt. In den folgenden Abschnitten werden die gängigen Linientypen, Arbeitsprinzipien, Auswahlkriterien, Konfigurationsvergleiche und Wartungspraktiken erläutert, die B2B-Käufer normalerweise bewerten, bevor sie Geräte von einem Produktionslinienhersteller oder -lieferanten beziehen.
Produktionslinien für nicht brennbare feuerfeste Verbundplatten der Güteklasse A werden im Allgemeinen nach dem Kernmaterial klassifiziert, das sie verarbeiten, da die Kernchemie das Brandverhalten, das Gewicht und die mechanische Leistung bestimmt. Hersteller bieten in der Regel mehrere Kernoptionen auf derselben Basisarchitektur an, sodass Käufer die Kernmaterialien mit angepassten Zufuhr- und Aushärtungsparametern wechseln können. Die vier unten beschriebenen Konfigurationen decken den Großteil des Bedarfs an nicht brennbaren und feuerfesten Verbundplatten ab, der in den Märkten für Vorhangfassaden, Innendekoration und Industrieverkleidungen zu beobachten ist.
Die Auswahl des Kernmaterials wirkt sich direkt auf mehrere messbare physikalische Eigenschaften aus, auf die sich Ingenieure bei der Spezifikation einer Produktionslinienkonfiguration beziehen. Die Dichte ist eine der am häufigsten verglichenen Eigenschaften, da sie das Plattengewicht, die strukturelle Belastung der Traggerüste und die Anforderungen an die Handhabungsausrüstung beeinflusst. Verschiedene Kernmaterialien befinden sich an sehr unterschiedlichen Punkten im Dichtespektrum, von leichten Wabenstrukturen bis hin zu dichteren mineralgefüllten Verbindungen. Das Verständnis dieser relativen Dichtebereiche hilft Käufern, den Pressdruck, die Aushärtezeit und die Materialhandhabungskapazität vorherzusagen, die ihre Produktionslinie benötigen wird. Die folgende Tabelle zeigt typische Dichtebereiche, auf die in der Fachliteratur zu Kernmaterialien für Verbundplatten für die vier oben diskutierten Kerntypen häufig Bezug genommen wird.
Wie das Diagramm zeigt, liegt Magnesiumoxid-Kernmaterial im Allgemeinen am oberen Ende des Dichtebereichs unter den nicht brennbaren Kernoptionen, was einer der Gründe dafür ist, dass MgO-Kernlinien häufig mit Pressabschnitten für höhere Beanspruchung kombiniert werden. Auch mineralisch gefüllte Verbundkerne weisen vergleichsweise hohe Dichtewerte auf, was ihren hohen Mineralgehalt und die entsprechend hohe Eigenfeuerbeständigkeit widerspiegelt. Kernplatten aus Steinwolle sind erheblich leichter, da die faserige Struktur aus Mineralwolle einen erheblichen Luftanteil einschließt und dennoch die Anforderungen an die Nichtbrennbarkeit erfüllt. Aluminiumwabenkernplatten sind die leichtesten der vier gezeigten Kategorien, da die Wabenzellstruktur den größten Teil des Feststoffvolumens entfernt und gleichzeitig die strukturelle Steifigkeit durch geometrische Form und nicht durch Masse erhält. Diese Dichteverteilung hat praktische Auswirkungen auf die Gestaltung von Produktionslinien, da Linien, die in erster Linie für Platten mit Wabenkern ausgelegt sind, in der Regel eine präzise Steuerung der Zell-zu-Flächen-Verklebung im Vordergrund haben und nicht eine hohe Kompressionskapazität. Im Gegensatz dazu erfordern Linien, die für mit Magnesiumoxid oder mit Mineralien gefüllte Kerne gebaut werden, in der Regel stärkere Pressenrahmen und längere Aushärtungstunnel, um die größere Materialmasse zu bewältigen, die sich durch das System bewegt. Käufer, die einen Produktionslinienhersteller bewerten, sollten sich fragen, wie der Druckbereich der Pressenpartie und die Länge des Aushärtungstunnels an die beabsichtigte Kernmaterialdichte angepasst werden. Eine Linie, die nur für leichte Wabenkerne kalibriert ist, verarbeitet möglicherweise dichtere mineralgefüllte Kerne ohne mechanische Anpassung nicht zuverlässig. Umgekehrt kann eine MgO-orientierte Hochleistungslinie normalerweise durch Parameteränderungen an leichtere Kerne angepasst werden, obwohl dies nicht automatisch bei allen Gerätemarken der Fall ist. Für Anlagen, die den Betrieb mehrerer Kerntypen auf einer Linie planen, ist die Anforderung dokumentierter Dichte- und Druckkompatibilitätsbereiche beim Ausrüstungslieferanten während der technischen Diskussionsphase ein praktischer Schritt vor der endgültigen Festlegung einer Produktionslinienspezifikation.
Die Dichte des Kernmaterials ist einer der klarsten Indikatoren für die Press- und Aushärtungskapazität, die eine Produktionslinie für feuerfeste Verbundplatten zuverlässig bewältigen muss.
Unabhängig vom Kernmaterial folgen die meisten Produktionslinien für nicht brennbare feuerfeste Verbundplatten der Klasse A einer ähnlichen sequentiellen Architektur und unterscheiden sich hauptsächlich in den Werkzeugdetails und nicht in der Gesamtprozessreihenfolge. Zwei Metallspulen werden gleichzeitig abgewickelt, gereinigt und zur Förderung der Klebeverbindung oberflächenbehandelt, bevor sie in die Laminierzone gelangen. Das Kernmaterial, das als kontinuierliche Mineralwollbahn, geschnittene MgO-Platten, Wabenblöcke oder extrudierte mineralgefüllte Platte geliefert wird, wird in dieselbe Zone eingeführt und zwischen den beiden behandelten Metallhäuten eingelegt. Das zusammengesetzte Sandwich durchläuft dann einen kontinuierlichen Press- und Aushärtungsabschnitt, wo Hitze, Druck und Verweilzeit den Klebstoff aushärten und die Plattenstruktur stabilisieren. Nach dem Abkühlen wird die Endlosplatte auf Länge geschnitten, gestapelt und zu Qualitätsprüf- und Verpackungsstationen transportiert.
Die Kerndicke ist eine der Hauptvariablen, die bestimmt, wie schnell eine Produktionslinie laufen kann und dennoch eine vollständig ausgehärtete Verbindung erzielt wird. Dickere Kerne erfordern im Allgemeinen eine längere Verweilzeit im Aushärtungstunnel, da die Wärme mehr Zeit benötigt, um über eine größere Materialtiefe in die Klebstoffschicht einzudringen und diese zu stabilisieren. Diese Beziehung zwischen Dicke und erreichbarer Leistung ist eine häufige technische Überlegung bei der Festlegung der Liniengeschwindigkeit und Tunnellänge für einen bestimmten Produktmix. Käufer, die die Produktion unterschiedlicher Plattenstärken auf einer Linie planen, sollten verstehen, dass die Produktionskapazität mit zunehmender Dicke normalerweise abnimmt. Die folgende Tabelle veranschaulicht diesen allgemeinen Zusammenhang anhand repräsentativer Produktionszahlen für eine kontinuierliche feuerfeste Verbundplattenlinie, die mehrere gängige Kerndickenoptionen verarbeitet.
Der Abwärtstrend im Diagramm spiegelt eher ein allgemeines technisches Muster als eine feste Zahl für jede Maschine wider, da die tatsächliche Leistung auch von der Länge des Aushärtungstunnels, dem Temperaturprofil und dem Klebstoffsystem abhängt. Bei dünneren Kernstärken wie 3 mm bis 5 mm kann die Wärme schnell in das Material eindringen, sodass die Linie mit vergleichsweise hoher linearer Geschwindigkeit laufen kann und dennoch eine vollständig ausgehärtete Verbindung erzielt wird. Wenn die Kerndicke in Richtung 8 mm und 10 mm zunimmt, ist in der Regel eine längere Verweilzeit erforderlich, damit der Aushärtungsprozess die Mitte des Kerns erreicht, wodurch sich natürlich die Anzahl der Laufmeter verringert, die die Linie pro Stunde verarbeiten kann. Am dickeren Ende des Bereichs, etwa 15 mm bis 20 mm, sinkt die Leistung weiter, da Aushärtetunnel normalerweise nicht gekürzt werden können, ohne das Risiko eines unvollständig ausgehärteten Plattenkerns einzugehen. Dies ist einer der Gründe, warum Hersteller von Produktionslinien häufig eine maximal empfohlene Dicke für eine bestimmte Tunnellänge angeben und nicht einen einzigen Produktionswert für den gesamten Dickenbereich. Für Käufer, die hauptsächlich dünne Vorhangfassadenpaneele produzieren, kann ein kürzerer Aushärtungstunnel gepaart mit einer höheren Liniengeschwindigkeit eine sinnvolle Konfiguration sein. Für Käufer, die auf dickere Innen- oder Industrieplatten abzielen, bietet ein längerer Tunnel mit einstellbaren Temperaturzonen tendenziell eine gleichmäßigere Aushärtungsqualität, auch wenn dies zu einem geringeren Durchsatz bei jeder einzelnen Dickeneinstellung führt. Einige Produktionslinien gehen diesen Kompromiss mit segmentierten Aushärtungszonen an, die es den Bedienern ermöglichen, die Verweilzeit anzupassen, indem sie die Liniengeschwindigkeit für Läufe unterschiedlicher Dicke auf derselben Anlage anpassen. Beim Vergleich von Angeboten verschiedener Ausrüstungslieferanten ist es sinnvoll, nach Produktionszahlen zu fragen, die an bestimmte Dickenwerte gebunden sind, und nicht nach einer einzigen allgemeinen Kapazitätszahl, da die Beziehung zwischen Dicke und Leistung selten linear ist. Die Überprüfung dieser Dicke-Ausgabe-Beziehung zu Beginn des Geräteauswahlprozesses hilft Käufern, realistische Produktionsplanungserwartungen festzulegen, bevor sie sich auf eine bestimmte Linienkonfiguration festlegen.
Die Länge des Aushärtungstunnels und die Temperaturzoneneinteilung, nicht allein die Kerndicke, bestimmen letztendlich, wie viel Produktionskapazität eine Produktionslinie für feuerfeste Verbundplatten bei einem bestimmten Produktmix aushalten kann.
Nicht brennbare feuerfeste Verbundplatten der Güteklasse A, die auf diesen Produktionslinien hergestellt werden, dienen mehreren unterschiedlichen Bauanwendungen, die jeweils etwas unterschiedliche Anforderungen an die für ihre Herstellung verwendete Ausrüstung stellen. Paneele für Vorhangfassaden und vorgehängte Fassaden erfordern in der Regel eine enge Ebenheitstoleranz und eine gleichmäßige Oberflächenbeschaffenheit, da diese Paneele auf der Außenseite fertiggestellter Gebäude sichtbar bleiben. Trenn- und Dekorationsplatten für den Innenbereich legen mehr Wert auf die Brandschutzeigenschaften und die Bedruckbarkeit der Oberfläche, während bei Sanierungsverkleidungsprojekten häufig leichte Platten den Vorrang haben, die die strukturelle Belastung bestehender Gebäude verringern. Die Anpassung der Produktionslinienkapazität an das beabsichtigte Anwendungssegment ist einer der praktischeren Schritte bei der Geräteauswahl.
Primäre Anwendungsszenarien
| Wichtige Auswahlkriterien
|
Da die Anwendungsszenarien so unterschiedlich sind, halten es viele Käufer für sinnvoll, die Leistung des Kernmaterials anhand mehrerer Merkmale gleichzeitig zu vergleichen, anstatt nur eine einzelne Immobilie isoliert zu betrachten. Feuerbeständigkeit, Gewichtseffizienz, strukturelle Steifigkeit, Wetterbeständigkeit und Verarbeitungsflexibilität sind fünf Attribute, auf die sich Ingenieure häufig beziehen, wenn sie die Eignung von Kernmaterialien für eine bestimmte Gebäudeanwendung bewerten. Kein einzelner Kerntyp erzielt in allen fünf Attributen die höchste Punktzahl, weshalb der Anwendungskontext im Auswahlprozess so wichtig ist. Mithilfe einer Vergleichsansicht mit mehreren Attributen können Käufer schnell erkennen, welches Kernmaterial ihren vorrangigen Anforderungen am ehesten entspricht. Das folgende Radardiagramm zeigt eine allgemeine Vergleichsansicht der drei gängigen Kerntypen Magnesiumoxid, Steinwolle und Aluminiumwabenstruktur über diese fünf Attribute auf einer relativen Fünf-Punkte-Skala.
Der Radarvergleich zeigt, dass sich Magnesiumoxid- und Steinwollekerne beide am weitesten entlang der Feuerwiderstandsachse erstrecken, was mit ihrer weit verbreiteten Verwendung in nicht brennbaren Plattenanwendungen der Klassen A1 und A2 übereinstimmt. Wabenkernplatten aus Aluminium liegen in diesem allgemeinen Vergleich eher in der Mitte der Feuerwiderstandsachse, da die Brandschutzeigenschaften von Wabenplatten stark vom Verkleidungsmaterial und der in den Zellen verwendeten Mineralfüllung und nicht allein von der Aluminiumstruktur abhängen. Auf der Gewichtseffizienzachse kehrt sich das Muster um, wobei sich der Aluminiumwabenkern am weitesten nach außen erstreckt, was seine vergleichsweise geringe Masse im Verhältnis zur Struktursteifigkeit widerspiegelt. Die strukturelle Steifigkeit folgt einem ähnlichen Muster wie die Gewichtseffizienz, da die Wabengeometrie trotz ihres geringen Gewichts eine hohe Widerstandsfähigkeit gegen Biegung und Stöße bietet. Steinwolle-Kernplatten schneiden in diesem Vergleich bei der strukturellen Steifigkeit schlechter ab, was ein Grund dafür ist, dass Steinwolle-Kernplatten häufiger für nicht tragende Innentrennwände als für Vorhangfassaden mit großer Spannweite eingesetzt werden. Die Witterungsbeständigkeit ist bei den drei Kerntypen vergleichsweise ausgeglichen, die tatsächliche Leistung hängt jedoch stark von der Metallbehandlung der Oberfläche, der Qualität der Dichtungsmasse und dem Design des Kantenschutzes ab und nicht nur vom Kernmaterial. Die Verarbeitungsflexibilität, d. h. wie leicht eine Linie zwischen Plattenbreiten, -dicken und -oberflächen wechseln kann, bevorzugt tendenziell Waben- und Magnesiumoxidkonfigurationen gegenüber Steinwollelinien, da die kontinuierliche Handhabung von Mineralwollebahnen eine präzisere Spannungskontrolle erfordern kann. Käufer, die bei hohen Gebäuden Wert auf eine Gewichtsreduzierung der Fassaden legen, entscheiden sich aus diesem Grund häufig für Produktionslinien mit Wabenkern. Käufer, die sich in erster Linie auf die Maximierung der Feuerbeständigkeit über einen breiten Bereich von Plattenstärken konzentrieren, entscheiden sich häufiger für Magnesiumoxid- oder mineralgefüllte Kernlinien. Da kein einzelner Kerntyp jedes Merkmal dominiert, bieten viele Ausrüstungslieferanten Produktionslinien an, die mehr als einen Kerntyp verarbeiten können, sodass Hersteller mit einer einzigen Investition mehrere Anwendungssegmente bedienen können.
Die Auswahl des Kernmaterials sollte sich in erster Linie an den Brandschutzanforderungen der Zielanwendung und den strukturellen Belastungsbeschränkungen orientieren, da kein einzelner Kerntyp in jeder Leistungskategorie führend ist.
Produktionslinienkonfigurationen für feuerfeste Verbundplatten der Güteklasse A unterscheiden sich typischerweise nach dem Automatisierungsgrad, der maximalen Plattenbreite und dem Bereich der Kernmaterialien, die die Linie verarbeiten kann. Die folgende Tabelle vergleicht vier gängige Konfigurationsebenen anhand repräsentativer Spezifikationsbereiche. Die tatsächlichen Spezifikationen variieren je nach Gerätehersteller, daher sollten die Zahlen als allgemeine Referenzpunkte und nicht als feste Werte für eine bestimmte Maschine betrachtet werden.
| Konfigurationsebene | Automatisierungsebene | Typische maximale Breite | Kernoptionen | Typische Anwendung |
|---|---|---|---|---|
| Standardlinie | Halbmanuelle Fütterung | 1250 mm | Single-Core-Typ | Innendekoration |
| Halbautomatische Linie | SPS-gestützte Steuerung | 1500 mm | Zwei Kerntypen | Renovierungsverkleidung |
| Vollautomatische Linie | Vollständige SPS-Automatisierung | 1600 mm | Multi-Core-kompatibel | Vorhangfassade |
| Maßgeschneiderte Linie | Auf Bestellung konfigurierbar | Projektspezifisch | Vom Käufer angegeben | Spezieller industrieller Einsatz |
Standardlinie
Kompakte Stellfläche mit halbmanueller Zuführung, geeignet für die Produktion kleinerer Innenpaneele. Halbautomatische Linie
SPS-gestützte Spannungs- und Temperaturregelung, die den Arbeitsaufwand mit dem Durchsatz in Einklang bringt. Vollautomatische Linie
Kontinuierliche SPS-Automatisierung beim Zuführen, Pressen und Schneiden für größere Auflagen bei Fassadenplatten. Maßgeschneiderte Linie
Entwickelt für projektspezifische Anforderungen an Breite, Dicke und Kernhandhabung.
Automatisierungsgrad und maximale Plattenbreite sind in der Regel die beiden Spezifikationen, die Einstiegskonfigurationen am direktesten von vollautomatischen Produktionslinien mit höherem Durchsatz unterscheiden.
Wenn Sie wissen, wie fertige feuerfeste Verbundplatten der Güteklasse A typischerweise auf die Anwendungssegmente verteilt sind, können Sie Gerätekäufern dabei helfen, Nachfragemuster in ihrem Zielmarkt vorherzusagen. In der Baustoffhandelsliteratur werden Plattenanwendungen üblicherweise in eine kleine Anzahl großer Segmente eingeteilt, basierend auf der Endverwendungsfunktion innerhalb eines Gebäudes. Angesichts des Umfangs der Hochhaus- und Gewerbebautätigkeit werden Vorhangfassaden- und Fassadenverkleidungen häufig als das größte Einzelanwendungssegment für nicht brennbare Metallverbundplatten genannt. Der verbleibende Anteil entfällt in der Regel auf Innendekoration, Renovierungsverkleidungen sowie Industrie- oder Sondernutzungen, wobei die Anteile je nach regionaler Bautätigkeit unterschiedlich ausfallen. Die folgende Tabelle zeigt eine allgemeine, anschauliche Aufschlüsselung dieser vier Anwendungssegmente, auf die in der Branchendiskussion über die Nachfrage nach nicht brennbaren Verbundplatten häufig Bezug genommen wird.
Die Grafik zeigt, dass Vorhangfassaden- und Fassadenverkleidungen den größten Einzelanwendungsanteil unter den vier gezeigten Segmenten ausmachen, was mit der Größenordnung des gewerblichen Hochhausbaus im Vergleich zu kleineren Innen- oder Renovierungsprojekten übereinstimmt. Innendekorations- und Trennwandanwendungen machen den zweitgrößten Anteil aus und spiegeln die stetige Nachfrage nach Brandschutz-Innenausstattungen in gewerblichen und öffentlichen Gebäuden wider. Auf Renovierungsverkleidungen, bei denen die Außenfassaden bestehender Gebäude mit neuen, nicht brennbaren Paneelen saniert werden, entfällt ein bedeutender, aber vergleichsweise geringerer Anteil, der häufig mit regionalen Nachrüstungsmaßnahmen für die Gebäudesicherheit verbunden ist. Industrie- und Spezialanwendungen, einschließlich Werkstatthüllen und Kühlpaneelsysteme, stellen das kleinste der vier Segmente in dieser allgemeinen Aufschlüsselung dar, obwohl die Nachfrage in dieser Kategorie je nach Region und Industriesektor erheblich variieren kann. Für Gerätekäufer, die abwägen, welche Produktionslinienkonfiguration sie priorisieren sollten, deutet diese Verteilung darauf hin, dass fassadenorientierte Spezifikationen, wie z. B. eine größere maximale Plattenbreite, eine engere Ebenheitstoleranz und eine breitere Kernkompatibilität, den größten Teil der potenziellen Nachfrage abdecken. Käufer, die sich auf regionale Renovierungs- oder Nachrüstungsmärkte konzentrieren, finden es möglicherweise praktischer, der Linienflexibilität und dem schnellen Wechsel zwischen Plattendicken Vorrang vor der maximalen Breitenkapazität zu geben. Im Gegensatz dazu profitiert die auf Innendekoration ausgerichtete Produktion häufig eher von einer guten Oberflächendruck- und Beschichtungskompatibilität als von maximalen strukturellen Kernoptionen. Da der Anwendungsmix je nach Region und den spezifischen Bausegmenten, die ein Käufer bedienen möchte, variiert, sollte diese Verteilung als allgemeines Referenzmuster und nicht als feste Regel behandelt werden, die für jeden Markt gilt. Lokale Bauvorschriften, Brandschutzbestimmungen und das Ausmaß der Bauaktivität haben alle Einfluss darauf, wie sich dieser Anwendungsmix in einem bestimmten Land oder einer bestimmten Stadt auswirkt. Die Überprüfung regionaler Nachfragemuster neben dieser allgemeinen Verteilung kann Käufern dabei helfen, Prioritäten zu setzen, welche Produktionslinienspezifikationen für ihren jeweiligen Zielmarkt am wichtigsten sind.
Vorhangfassaden- und Fassadenverkleidungen stellen typischerweise das größte Endverwendungssegment für nicht brennbare Verbundplatten der Güteklasse A dar, was einen nützlichen Ausgangspunkt bei der Priorisierung von Produktionslinienspezifikationen darstellt.
Konsequente Wartung wirkt sich direkt auf die Plattenqualität, die Zuverlässigkeit der Klebeverbindung und ungeplante Ausfallzeiten in jeder Produktionslinie für feuerfeste Verbundplatten der Klasse A aus. Da die Linie mechanisches Pressen, thermische Härtung und Präzisionsschneidsysteme kombiniert, umfassen Wartungsroutinen in der Regel mehrere verschiedene Subsysteme und nicht nur eine einzelne Komponente. Die Erstellung eines dokumentierten Wartungsplans, der tägliche, wöchentliche und monatliche Aufgaben umfasst, hilft Betreibern, Verschleißprobleme zu erkennen, bevor sie sich auf die Panelqualität oder die Anlagenverfügbarkeit auswirken.
Das Auslassen der routinemäßigen Walzenreinigung ist eine der häufigsten Ursachen für Oberflächenfehler an fertigen Platten, da sich auf den Andruckwalzen ansammelnde Klebstoffreste dazu führen können, dass ungleichmäßiger Druck oder ungleichmäßige Struktur auf die Metalloberfläche übertragen wird. Eine Abweichung der Temperatur im Aushärtungstunnel kann sich, selbst wenn sie nur relativ gering ist, über einen gesamten Produktionslauf hinweg auf die Verbindungsfestigkeit auswirken, bevor das Problem visuell sichtbar wird. Aus diesem Grund protokollieren viele Bediener die Tunneltemperaturen in festen Abständen, anstatt sich nur auf die visuelle Inspektion zu verlassen. Der Verschleiß der Schneidmesser beeinträchtigt die Qualität der Plattenkanten und kann auch zu geringfügigen Maßabweichungen führen, die bei breiteren Plattenformaten deutlicher hervortreten. Die Zusammenarbeit mit einem Produktionslinienlieferanten, der eine klare Wartungsdokumentation und zugängliche Ersatzteile bereitstellt, ist neben den wichtigsten technischen Spezifikationen der Ausrüstung eine praktische Überlegung.
Eine dokumentierte tägliche, wöchentliche und monatliche Wartungsroutine ist eine der direktesten Möglichkeiten, die Verbindungsqualität zu schützen und ungeplante Ausfallzeiten an einer Produktionslinie für feuerfeste Verbundplatten zu reduzieren.
Über die technischen Spezifikationen der Produktionslinie selbst hinaus kann die Fertigungsunterstützung, die ein Käufer von dem von ihm gewählten Gerätehersteller oder -lieferanten erhält, einen erheblichen Einfluss darauf haben, wie schnell eine neue Linie eine stabile Produktionsleistung erreicht. Installationsanleitung, Bedienerschulung und reaktionsschneller technischer Support während der ersten Inbetriebnahmephase sind praktische Faktoren, die erfahrene Käufer neben den Kernmaschinenspezifikationen bewerten. Käufer, die ihre Produkte von einem Gerätehersteller oder Großhändler außerhalb ihrer Heimatregion beziehen, sollten außerdem prüfen, welche Ferndiagnose- und Ersatzteilunterstützung nach der Installation verfügbar ist, da Produktionsausfälle während des frühen Betriebs kostspielig sein können, unabhängig davon, wie gut die Basisausrüstung spezifiziert ist.
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. ist ein Beispiel für einen Hersteller, der in dieser Gerätekategorie tätig ist und sich auf die Forschung, Entwicklung und Herstellung intelligenter Geräte für Metallverbundwerkstoffe für die globale Baustoffindustrie konzentriert. Das Unternehmen beteiligte sich als Entwurfseinheit an einem nationalen technischen Dokument zu nicht brennbaren Metallverbundplatten für die Architekturdekoration und hat eine ständige Ratsposition innerhalb der Metallabteilung der China Building Materials Federation inne. Die Produktpalette umfasst Produktionslinien für feuerbeständige Aluminium-Verbundplatten, Maschinen für Aluminium-Wabenkerne und Linien für Metall-Verbundplatten mit Aluminium-Wabenkern sowie multifunktionale, kundenspezifische Produktionslinien für Metall-Verbundplatten und deckt zwölf Kategorien von Produktionslinientypen ab, darunter Linien für feuerbeständige Materialien der Klassen A2 und B1, 3D-Linien für Metall-Verbundplatten mit Aluminiumkern und Aluminiumwaben-Serienausrüstung. Für Käufer, die Produktionslinienhersteller vergleichen, kann die Überprüfung der dokumentierten Produktpalette eines Lieferanten und die technische Beteiligung an Diskussionen über Industriestandards neben den einzelnen Maschinenspezifikationen einen nützlichen Kontext bieten.
Die Bewertung der dokumentierten Produktpalette und des technischen Supports nach der Installation eines Produktionslinienherstellers ist ebenso wichtig wie der Vergleich einzelner Maschinenspezifikationen.
F1: Was bedeutet „Nicht brennbar der Güteklasse A“ für eine feuerfeste Verbundplatte?Eine Klassen- oder Nichtbrennbarkeitsklassifizierung bezieht sich im Allgemeinen auf Brandverhaltensbewertungen wie A1 oder A2 gemäß Normen wie EN 13501-1 oder entsprechende Klassifizierungen gemäß GB 8624 und beschreibt, wie sich ein Material im Hinblick auf Entzündlichkeit, Wärmeabgabe und Rauchentwicklung verhält, wenn es Feuer ausgesetzt wird. Paneele, die diese Klassifizierungen erfüllen, verwenden in der Regel mineralische oder metallbeschichtete Kerne, die der Entzündung widerstehen und die Brandausbreitung begrenzen sollen. Die genauen Klassifizierungsanforderungen variieren je nach Land und Projekt, daher sollte die spezifische Projektdokumentation auf den geltenden Standard überprüft werden. |
F2: Kann eine Produktionslinie mehrere Kernmaterialien verarbeiten?Viele Produktionslinien mit mittlerer bis hoher Automatisierung sind für die Verarbeitung von mehr als einem Kernmaterial ausgelegt, z. B. für den Wechsel zwischen Magnesiumoxidplatten und mineralgefüllten Verbindungen, mit Anpassungen der Zuführung, des Drucks und der Aushärtungsparameter. Es sind auch vollständig dedizierte Einzelkernlinien verfügbar, die Herstellern, die sich auf einen Kerntyp konzentrieren, einen gleichmäßigeren Durchsatz bieten können. Die richtige Wahl hängt davon ab, wie viel Produktvielfalt ein Hersteller produzieren möchte. |
F3: Wie wird die Ebenheit der Platten während der Produktion kontrolliert?Die Ebenheit wird in erster Linie durch eine gleichmäßige Pressdruckverteilung, eine genaue Spannungskontrolle an den Metallspulen und eine stabile Härtungstunneltemperatur über die gesamte Plattenbreite kontrolliert. Entlang der Linie angebrachte Sensoren überwachen in der Regel die Dicke und Ebenheit in Echtzeit, so dass Bediener während des Laufs Anpassungen vornehmen können, anstatt die fertigen Platten erst im Nachhinein zu prüfen. Auch die Ausrichtung und Wartung der Rollen spielt eine direkte Rolle bei der Aufrechterhaltung einer gleichbleibenden Ebenheit über einen längeren Zeitraum. |
F4: Welcher Automatisierungsgrad ist für eine neue Produktionsanlage geeignet?Der geeignete Automatisierungsgrad hängt im Allgemeinen vom erwarteten Produktionsvolumen, den verfügbaren Arbeitskräften und der Bandbreite der Panelspezifikationen ab, die eine Anlage produzieren möchte. Betriebe, die mit geringerem Volumen oder einer engeren Produktpalette beginnen, beginnen häufig mit halbautomatischen Konfigurationen, während Betriebe, die auf die Produktion von Fassadenpaneelen mit höherem Volumen abzielen, häufiger vollautomatische Linien spezifizieren. Die Überprüfung des erwarteten Auftragsvolumens und der Produktvielfalt mit dem Ausrüstungslieferanten während der Planungsphase kann dabei helfen, den Automatisierungsgrad an den tatsächlichen Produktionsbedarf anzupassen. |
F5: Wie oft sollte die Temperatur im Aushärtungstunnel überprüft werden?Viele Bediener überprüfen und protokollieren die Temperatur im Aushärtungstunnel zu Beginn jeder Schicht und in festgelegten Abständen während der gesamten Produktion, da selbst kleine Temperaturabweichungen die Qualität der Klebeverbindung während eines Produktionsdurchlaufs beeinträchtigen können. Einige Produktionslinien verfügen über automatische Temperaturüberwachungs- und Alarmfunktionen, die den Bedarf vollständig manueller Kontrollen reduzieren. Die Einrichtung einer konsistenten Temperaturprotokollierungsroutine wird im Allgemeinen als praktischer Teil der routinemäßigen Leitungswartung angesehen. |
Produktionslinie für Verbundplatten aus nicht brennbarem Metall (Aluminium) vom Extrusionstyp „Zero Water Absorb A2“: Die kurze Antwort für Hersteller Ein Plattenhersteller, der beobachtet hat, wie die Schälfestigkeit einer Charge von A2-Platten nach einer nassen Vers...
View MoreEine erstklassige Produktionslinie für nicht brennbare feuerfeste Verbundplatten: Die kurze Antwort für Käufer Ein Käufer plant ein neues Eine Produktionslinie für nicht brennbare feuerfeste Verbundplatten der Güteklasse Am Anfang steht meist eine ...
View MoreWhat Is a PE Physical CO2 Foaming Metal Composite Panel Production Linie? A PE physical CO2 foaming metal composite panel production line is a continuous system that injects carbon dioxide into molten polyethylene (PE), forms a lightweight foamed core sheet, and bonds...
View MoreProjektübersicht: Eine 4 Millionen Quadratmeter große ACP-Leitung in Zentralasien Die Produktionslinie für Aluminium-Verbundplatten HYFH1800 A2B13D wurde an einen Kunden in Zentralasien geliefert, einer Schlüsselregion entlang der Seidenstraße. Die Linie is...
View More
Industriecluster im Dorf Tanshang, Ganghua Road, Stadt Jingang, Stadt Zhangjiagang, Provinz Jiangsu, China

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Urheberrecht © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer Verbundplatten-Produktionslinien